基礎知識
マイクロレンズアレイは樹脂で作れる?ガラス製の課題と解決策
📌 3行でわかる要約
- 光ファイバー用途のマイクロレンズアレイは、精密性を重視してガラス製が主流だが、「厚み・重さ・単価・生産性」の4つの課題を抱えやすい
- これらの課題の多くは、樹脂(プラスチック)への切り替えによって解決できる
- 一方で耐熱性や複屈折など樹脂側にも注意点があり、用途に応じた材料選定が必要
マイクロレンズアレイとは?光ファイバー用途でガラス製が主流な理由
マイクロレンズアレイ(Micro Lens Array, MLA)とは、直径数μm〜数mm程度の微小なレンズを平面上に多数配列した光学素子です。個々のレンズが光を集める(集光)、広げる(拡散)、平行光に整える(コリメート)といった機能を持ち、単レンズを縦横に並べた外観から「フライアイレンズ(ハエの目レンズ)」と呼ばれることもあります。
光ファイバー用途(光源とファイバーの結合、光スイッチ、波長選択スイッチ(WSS)など)では、光ファイバーとの結合効率を高め、信号ロス(挿入損失)を抑えることが求められます。そのためマイクロレンズアレイには、次のような光学特性が要求されます。
- 複屈折(光が入射方向によって異なる屈折率を示す現象)が極めて小さいこと:信号の偏波状態を乱さないため
- 耐環境性:温度変化による屈折率・形状の変動が小さく、湿気による寸法変化がないこと
- 長期信頼性:通信機器は長期間の連続使用が前提のため、経年劣化が少ないこと
石英ガラスやBK7系ガラス(ホウケイ酸クラウンガラス)はこれらの特性に優れるため、光ファイバー用マイクロレンズアレイの材料として伝統的に採用されてきました。実際、光通信用のガラス製マイクロレンズアレイでは、石英ガラスによる高い耐熱性・安定性、光学ロスの低さ、長期信頼性などが特長とされ、通信機器向けの環境信頼性規格であるTelcordia GR-1221への対応が求められることもあります。
つまり、ガラス製が主流である背景には確かな技術的合理性があります。ただし、その裏側にはいくつかの課題も存在します。
ガラス製マイクロレンズアレイが抱える4つの課題
低屈折ガラスゆえに分厚くなる
レンズの基本原理として、同じ光学パワー(焦点距離)を得る場合、屈折率が高い材料ほど曲率を緩やかにでき、結果としてレンズを薄く設計できます。逆に屈折率が低い材料では、同じ光学パワーを得るために曲率を強くする必要があり、レンズは厚くなります。
光ファイバー用途で伝統的に使われる石英ガラスやBK7系ガラスは、実は屈折率(nd:d線に対する屈折率)が比較的低い部類に入ります。
| 材料 | 屈折率 nd |
|---|---|
| 石英ガラス(合成石英) | 約1.458 |
| BK7(ホウケイ酸クラウンガラス) | 1.5168 |
| ユピゼータ®EP EP-4500 | 1.616 |
| ユピゼータ®EP EP-9000 | 1.671 |
石英ガラス・BK7系(nd 1.46〜1.52)に対し、高屈折率の光学樹脂(nd 1.6台)では、同じ集光性能をより緩やかな曲率で実現できます。多数のレンズを密に配列するマイクロレンズアレイでは、この厚みの差がアレイ全体の設計自由度に直結します。
精密グレードほど高単価・生産性が低くなりやすい
光ファイバー用途に求められる高精度・低複屈折なガラス製マイクロレンズアレイは、超精密切削・研磨によって作られることが多く、高い平坦度・平行精度を出すほど工程数が増えます。また、ガラスモールド成形でも、通常の光学ガラスは600〜700℃程度まで加熱しないと軟化しないため、加工設備が大掛かりになり、金型がプレスのたびに激しく摩耗し、短期間での再作成が必要になります。
重量が重い
光学ガラスと光学樹脂では、比重(密度)にも明確な差があります。
| 材料 | 比重(g/cm³) |
|---|---|
| 石英ガラス(合成石英) | 2.20 |
| BK7 | 2.51 |
| ポリカーボネート(PC) | 1.20 |
| PMMA(アクリル) | 1.17〜1.20 |
| COP(環状オレフィンポリマー) | 1.01 |
光学ガラスの比重は概ね2.2〜2.5g/cm³であるのに対し、代表的な光学樹脂は1.0〜1.2g/cm³程度で、樹脂はガラスの約半分の重さです。マイクロレンズアレイのように多数のレンズを面状に配列する部品では、この比重差がアレイ全体の重量差として現れ、小型・軽量が求められる機器では無視できない要素になります。
その他の課題
ガラスは樹脂と比べて割れやすい(脆性が高い)材料でもあります。実装時のハンドリングや衝撃に対する耐性の面では、樹脂の方が有利になりやすいとされています。
樹脂化によって何が解決できるのか
前章で挙げた課題は、樹脂化によって多くが解決できます。
薄型化:ユピゼータ®EPのような高屈折率樹脂(nd 1.616〜1.671)を使うことで、石英ガラスやBK7系ガラスと同じ光学パワーを、より緩やかな曲率=より薄い形状で実現できます。マイクロレンズアレイ全体の薄型設計につながります。
軽量化:光学樹脂の比重は1.0〜1.2g/cm³程度と、光学ガラス(2.2〜2.5g/cm³)の約半分です。多数のレンズを配列する構造上、この差はアレイ全体の軽量化に直結します。
生産性の向上:樹脂は射出成形やUV硬化成形によって、金型からの一括複製が可能です。多くの光学樹脂の成形温度は200〜300℃程度で、ガラスモールド成形(600〜700℃程度)よりも大幅に低いため、金型の摩耗が少なく、連続生産に向きます。前章で述べた「精密グレードのガラス」で工程数がかさみやすい部分を、樹脂の射出成形が代替できる余地は大きいといえます。
樹脂化のトレードオフと選定時の注意点
樹脂化にはメリットがある一方で、ガラスに劣る点があることも公平に理解しておく必要があります。
| 項目 | ガラス | 樹脂 |
|---|---|---|
| 耐熱性 | 高い(軟化点は数百℃) | 相対的に低い(ユピゼータ®EPのTgは140〜145℃) |
| 複屈折 | 小さい | 成形時の配向・残留応力により大きくなりやすい |
| 吸水・寸法安定性 | 吸水しない | 樹脂種により差がある(COPは吸水率0.01%以下と極小、PMMAは比較的高め) |
| 線膨張係数 | 小さい | ガラスより大きい傾向 |
このように、高温環境での使用や、極めて厳しい寸法安定性が求められる用途では、依然としてガラスに優位性があります。一方で、常温〜中温域での使用が中心で、軽量・薄型・量産性を重視する用途では、樹脂化のメリットが大きくなります。マイクロレンズアレイの材料選定においては、「精密性が絶対条件かどうか」「使用温度域はどこか」「量産規模はどの程度か」を軸に、ガラスと樹脂のどちらが適しているかを判断することが実務的なアプローチになります。
ユピゼータ®EPという選択肢
MGC(三菱ガス化学)が展開する光学樹脂「ユピゼータ®EP」では、高屈折率と低複屈折、耐熱性のバランスを重視した材料開発を進めています。マイクロレンズアレイの樹脂化において課題になりやすい「薄型化に効く屈折率」と「実装工程に耐える耐熱性」を両立する選択肢として、用途に応じた高耐熱の開発材も検討されています。
たとえば、以下のような物性を有する樹脂を開発しています。
開発材A:屈折率 nd=1.61、Tg=264℃
開発材B:屈折率 nd=1.63、Tg=280℃
いずれも、光通信で広く用いられる 1310nm帯・1550nm帯において高い内部透過率を示し、マイクロレンズアレイ用途で重要となる低損失化に寄与します。また、屈折率を一定水準以上に確保しながらTgを高めることで、ガラスに対する樹脂の弱点として挙げられやすい耐熱面のハードルを下げ、実装工程での設計自由度を広げることを狙っています。
さらに本開発材は、複屈折が熱可塑性ポリイミドやポリエーテルイミド(PEI)より格段に低く、偏光依存のばらつきや光学歪みを抑えたい光ファイバー用途に適した特長を備えています。加えて、吸水に伴う寸法変化も熱可塑性ポリイミドやPEIに対して圧倒的に小さく、温湿度環境の変動下でも、位置ずれや結合変動を抑えやすい点が期待されます。
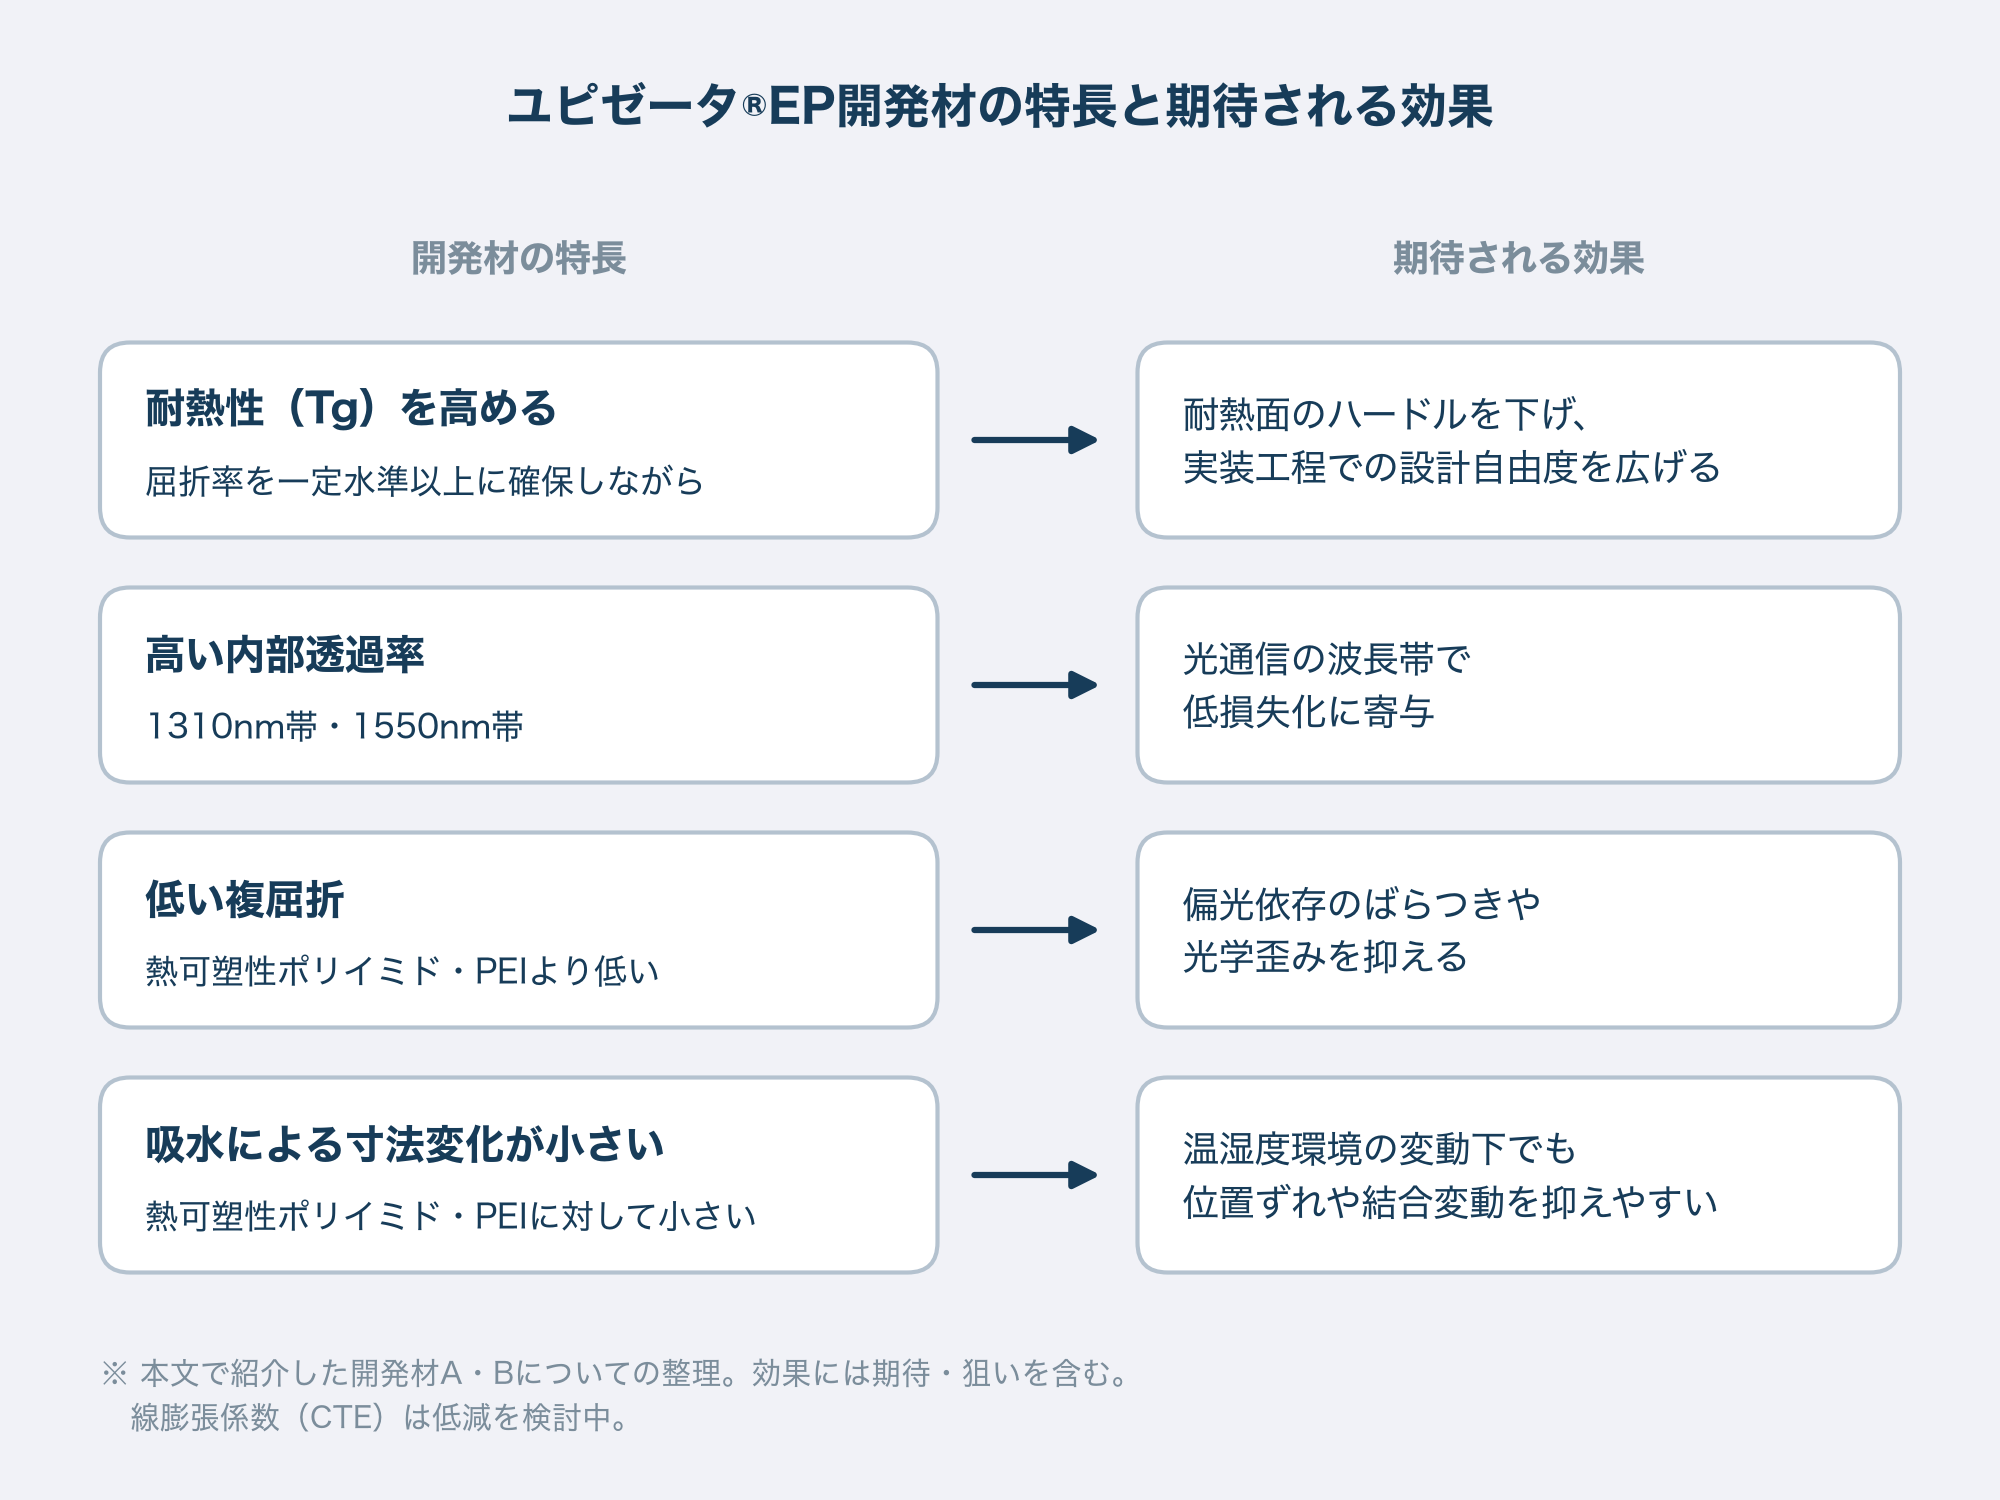
線膨張係数(CTE)については、温度変化に対する寸法安定性が要求される用途では重要な評価項目となります。そのため現在、用途要求に応じて CTEをより低くするための検討も併せて行っています。
マイクロレンズアレイのレンズ部材そのものに加え、レンズ保持部材や光学部材の固定・一体化部品、ハウジング周辺の樹脂部材など、シリコンフォトニクスや光ファイバー実装で「光学特性」と「実装耐熱」、さらに「環境安定性」を同時に満たしたい場面において、こうした高耐熱の光学樹脂は選択肢の一つになり得ます。要求仕様に応じた適用可否や条件の詳細については、お気軽にお問い合わせください。
まとめ|ガラスから樹脂への切り替えを検討するには
光ファイバー用途で主流のガラス製マイクロレンズアレイは、精密性ゆえに「厚み・重さ・単価・生産性」といった課題を抱えやすい一方、その多くは樹脂化によって解決の道があります。ただし耐熱性や複屈折など樹脂側の注意点もあるため、使用環境や量産規模に応じた材料選定が欠かせません。
高屈折率・低複屈折・高耐熱を兼ね備えた光学樹脂「ユピゼータ®EP」について詳しく知りたい方は、下記より三菱ガス化学にお問い合わせください。
一部の画像・文章に生成AIを活用してます