
基础知识
微透镜阵列能用树脂制造吗?玻璃制品的课题与解决方案
📌 三行读懂本文
- 光纤用途的微透镜阵列因重视精密性而以玻璃制品为主流,但容易面临“厚度、重量、单价、生产率”这4个课题
- 这些课题大多可以通过改用树脂(塑料)来解决
- 另一方面,树脂在耐热性、双折射等方面也有需要注意之处,需根据用途选用材料
什么是微透镜阵列?光纤用途以玻璃制品为主流的原因
微透镜阵列(Micro Lens Array,MLA)是在平面上排列大量直径数μm~数mm左右微小透镜的光学元件。每个透镜具有聚光(汇聚光)、扩散(扩展光)、准直(整理为平行光)等功能,因其外观如同将单个透镜纵横排列,也被称为“复眼透镜(蝇眼透镜)”。
在光纤用途(光源与光纤的耦合、光开关、波长选择开关(WSS)等)中,需要提高与光纤的耦合效率,并抑制信号损耗(插入损耗)。因此,微透镜阵列需要具备以下光学特性。
- 双折射(光的折射率因入射方向而异的现象)极小:以免扰乱信号的偏振状态
- 耐环境性:折射率和形状随温度变化的波动小,且不会因湿气产生尺寸变化
- 长期可靠性:通信设备以长期连续使用为前提,因此要求老化劣化少
石英玻璃和BK7系玻璃(硼硅酸盐冕牌玻璃)在这些特性上表现出色,因此一直是光纤用微透镜阵列的传统材料。实际上,光通信用玻璃制微透镜阵列的特点是石英玻璃带来的高耐热性与稳定性、低光学损耗以及长期可靠性等,有时还需要符合通信设备环境可靠性规格Telcordia GR-1221。
也就是说,玻璃制品成为主流有其确切的技术合理性。但在这背后,也存在一些课题。
玻璃制微透镜阵列面临的4个课题
低折射率玻璃导致厚度增加
根据透镜的基本原理,要获得相同的光焦度(焦距),折射率越高的材料曲率可以越平缓,因此透镜可以设计得更薄。反之,折射率较低的材料为获得相同的光焦度,需要更大的曲率,透镜就会变厚。
光纤用途中传统使用的石英玻璃和BK7系玻璃,其折射率(nd:对d线的折射率)实际上属于较低的一类。
| 材料 | 折射率nd |
|---|---|
| 石英玻璃(合成石英) | 约1.458 |
| BK7(硼硅酸盐冕牌玻璃) | 1.5168 |
| Iupizeta EP EP-4500 | 1.616 |
| Iupizeta EP EP-9000 | 1.671 |
相对于石英玻璃、BK7系(nd 1.46~1.52),高折射率光学树脂(nd 1.6左右)可以用更平缓的曲率实现相同的聚光性能。在密集排列大量透镜的微透镜阵列中,这种厚度差异直接关系到整个阵列的设计自由度。
精密牌号成本更高、生产率更低
光纤用途所需的高精度、低双折射玻璃制微透镜阵列,大多通过超精密切削、研磨制成,平坦度和平行度要求越高,工序数量就越多。此外,即使是玻璃模压成型,普通光学玻璃也要加热到600~700℃左右才会软化,因此加工设备庞大,模具在每次压制时都会严重磨损,需要在短期内重新制作。
重量重
光学玻璃与光学树脂在比重(密度)上也有明显差异。
| 材料 | 比重(g/cm³) |
|---|---|
| 石英玻璃(合成石英) | 2.20 |
| BK7 | 2.51 |
| 聚碳酸酯(PC) | 1.20 |
| PMMA(丙烯酸) | 1.17~1.20 |
| COP(环烯烃聚合物) | 1.01 |
光学玻璃的比重大致为2.2~2.5g/cm³,而代表性光学树脂约为1.0~1.2g/cm³,树脂的重量约为玻璃的一半。在微透镜阵列这类将大量透镜排列成面状的部件中,这一比重差会体现为阵列整体的重量差,对要求小型、轻量的设备来说是不可忽视的因素。
其他课题
玻璃与树脂相比,也是更容易破裂(脆性高)的材料。在安装时的搬运以及抗冲击性方面,树脂通常更有优势。
树脂化能解决哪些问题
前文列举的课题,大多可以通过树脂化来解决。
薄型化:使用Iupizeta EP这类高折射率树脂(nd 1.616~1.671),可以用更平缓的曲率(即更薄的形状)实现与石英玻璃、BK7系玻璃相同的光焦度,有助于实现微透镜阵列整体的薄型设计。
轻量化:光学树脂的比重约为1.0~1.2g/cm³,约为光学玻璃(2.2~2.5g/cm³)的一半。由于需要排列大量透镜,这一差异直接关系到阵列整体的轻量化。
提高生产率:树脂可通过注塑成型或UV固化成型,从模具中一次性批量复制。多数光学树脂的成型温度约为200~300℃,大幅低于玻璃模压成型(约600~700℃),因此模具磨损少,适合连续生产。对于前文所述“精密牌号玻璃”中工序数量容易增加的环节,树脂注塑成型有很大的替代空间。
树脂化的权衡与选用时的注意事项
树脂化虽有优点,但也需要客观了解其不及玻璃之处。
| 项目 | 玻璃 | 树脂 |
|---|---|---|
| 耐热性 | 高(软化点为数百℃) | 相对较低(Iupizeta EP的 Tg 为140~145℃) |
| 双折射 | 小 | 易因成型时的取向和残余应力而增大 |
| 吸水与尺寸稳定性 | 不吸水 | 因树脂种类而异(COP的吸水率在0.01%以下,极小;PMMA则相对较高) |
| 线膨胀系数 | 小 | 有大于玻璃的倾向 |
因此,在高温环境下使用,或要求极严格尺寸稳定性的用途中,玻璃仍具有优势。另一方面,在以常温至中温区间使用为主、重视轻量、薄型和量产性的用途中,树脂化的优点更大。在微透镜阵列的材料选用上,务实的做法是以“精密性是否为绝对条件”“使用温度区间是多少”“量产规模有多大”为依据,判断玻璃和树脂哪种更合适。
Iupizeta EP这一选择
MGC(三菱瓦斯化学)推出的光学树脂“Iupizeta EP”,在材料开发中注重高折射率、低双折射与耐热性的平衡。作为同时满足微透镜阵列树脂化中容易成为课题的“有助于薄型化的折射率”和“可承受安装工序的耐热性”的选择,我们也在研究面向不同用途的高耐热开发材料。
例如,我们正在开发具有以下物性的树脂。
开发材料A:折射率nd=1.61,Tg=264℃
开发材料B:折射率nd=1.63,Tg=280℃
两者在光通信中广泛使用的1310nm波段和1550nm波段均表现出高内部透过率,有助于实现微透镜阵列用途中重要的低损耗化。此外,在确保折射率不低于一定水平的同时提高 Tg,可以降低树脂相对于玻璃常被指出的耐热方面的门槛,扩大安装工序中的设计自由度,这正是我们的目标。
此外,本开发材料的双折射远低于热塑性聚酰亚胺和聚醚酰亚胺(PEI),具备适合光纤用途的特点,可抑制偏振相关的波动和光学畸变。同时,其吸水引起的尺寸变化也远小于热塑性聚酰亚胺和PEI,即使在温湿度环境变动下,也有望抑制位置偏移和耦合波动。
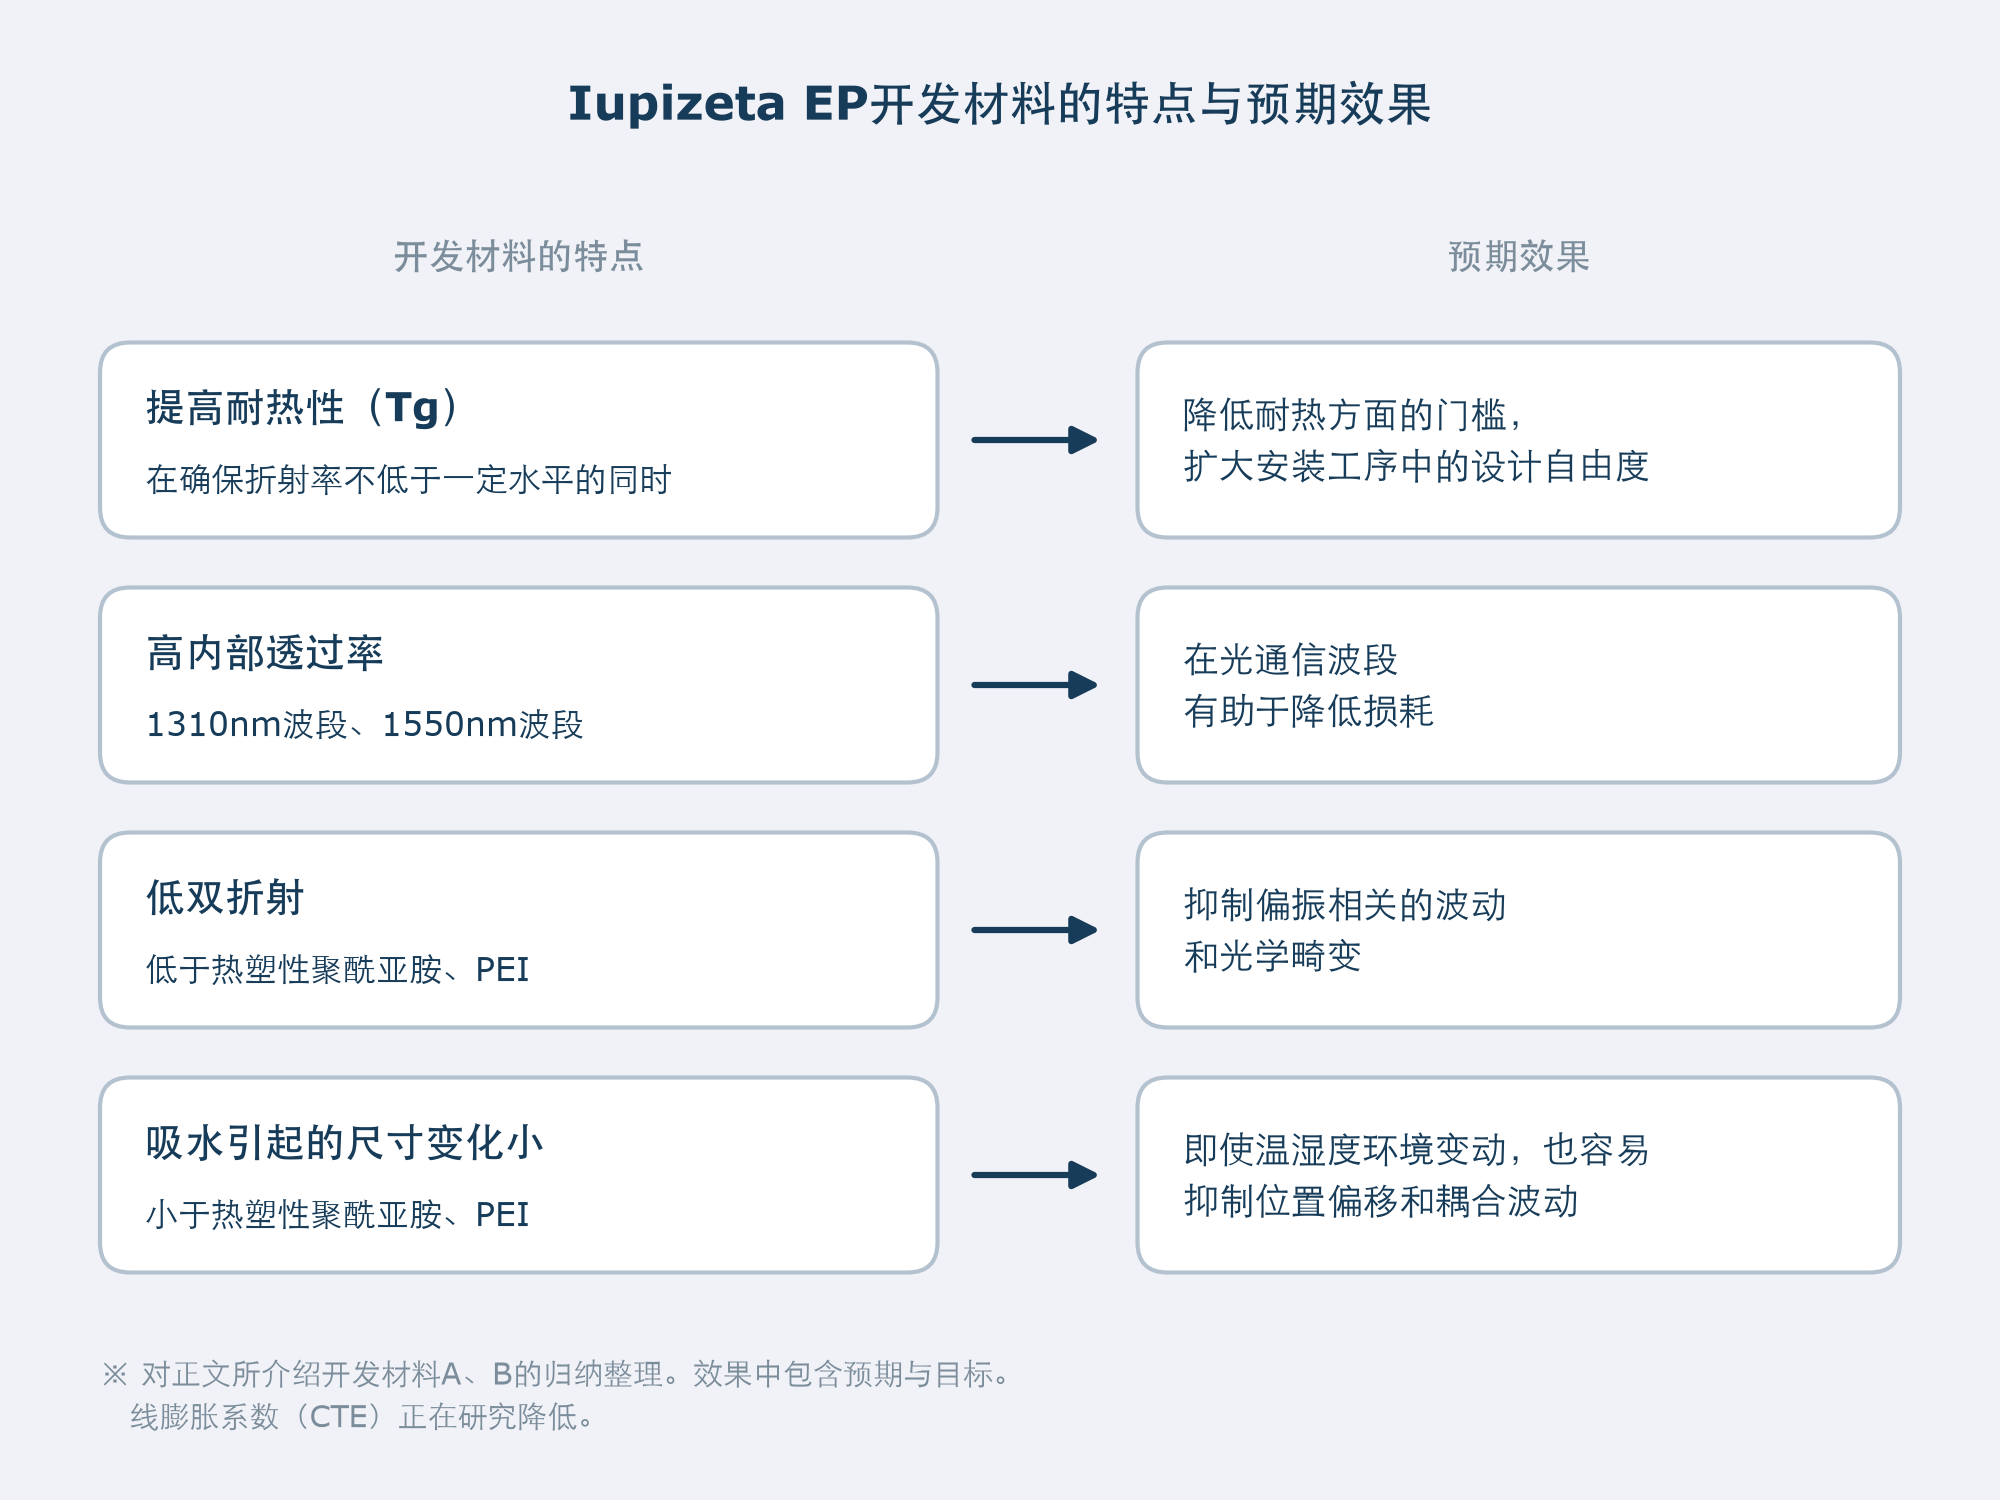
关于线膨胀系数(CTE),在要求相对温度变化具有尺寸稳定性的用途中,它是重要的评价项目。因此,我们目前也在根据用途要求,同步研究进一步降低CTE。
除微透镜阵列的透镜部件本身之外,对于透镜保持部件、光学部件的固定与一体化部件、外壳周边的树脂部件等,在硅光子技术和光纤安装中需要同时满足“光学特性”“安装耐热性”以及“环境稳定性”的场合,这类高耐热光学树脂可以成为选择之一。关于是否适用于您的要求规格以及具体条件,欢迎随时咨询。
总结|考虑从玻璃切换为树脂时
光纤用途中作为主流的玻璃制微透镜阵列,因精密性而容易面临“厚度、重量、单价、生产率”等课题,其中大部分可以通过树脂化找到解决途径。但树脂在耐热性、双折射等方面也有需要注意之处,因此必须根据使用环境和量产规模来选用材料。
如需详细了解兼具高折射率、低双折射、高耐热性的光学树脂“Iupizeta EP”,请通过下方链接与三菱瓦斯化学联系。
本文中部分图片与文字使用了生成式AI辅助制作。