
基础知识
光模块的部件能用树脂制造吗?玻璃、陶瓷带来的壁垒
📌 三行读懂本文
- 光模块内部的光学部件(FAU外壳、光引擎外壳、微透镜阵列保持部件等),目前仍以石英玻璃和陶瓷为主流
- 玻璃、陶瓷在重量和生产率方面不如树脂,但在线膨胀系数小和回流焊耐热性方面比树脂更有优势
- Iupizeta EP正在开发可突破这一壁垒的超高耐热牌号,今后有可能替代玻璃和陶瓷
什么是光模块?内部光学部件使用玻璃、陶瓷的原因
光模块(光收发器)是将电信号与光信号相互转换的部件。它搭载于数据中心和通信基站的交换机、路由器中,支撑着大容量通信。
其内部组装有多种光学部件。具有代表性的有:将多根光纤高精度排列并固定的“FAU外壳(光纤阵列单元外壳)”,容纳进行电信号与光信号转换的光引擎的“光引擎外壳”,固定排列有大量微小透镜的“微透镜阵列”的“微透镜阵列保持部件”,以及保持光纤端部的精密圆筒部件“插芯”等。
这些部件目前仍大量使用石英玻璃和陶瓷。原因之一是线膨胀系数(表示材料随温度变化膨胀、收缩程度的指标)小。光纤的对位需要数μm级的精度,因此一直以来都选用即使温度变化尺寸也几乎不变的材料。此外,在光连接器的插芯方面,自1987年氧化锆(ZrO₂)陶瓷取代氧化铝实现实用化以来,高强度、高韧性的氧化锆已成为主流。
玻璃、陶瓷制品面临的2个课题
重
光学玻璃和陶瓷是比重大于树脂的材料。
| 材料 | 比重(g/cm³) |
|---|---|
| 石英玻璃(合成石英) | 2.20 |
| 氧化铝 | 3.9 |
| 氧化锆 | 6.0 |
| 光学树脂(参考范围) | 1.0~1.2 |
陶瓷比石英玻璃更重,与树脂的比重差比玻璃更大。在组装大量部件的光模块中,这一比重差会直接体现为模块整体的重量。
生产率难以提高
成型、加工所需的温度也有很大差异。玻璃模压成型需要加热到600~700℃左右,陶瓷的烧结通常也是远超1000℃的高温工序。相比之下,树脂的注塑成型温度约为200~300℃,要低得多,模具磨损少,适合连续生产。
高温工序会缩短模具寿命,加工设备也往往十分庞大。可在低温下成型的树脂,在这一点上具有适合量产的特性。
树脂化有望解决的问题
这些课题有可能通过改用树脂来解决。
- 轻量化:仅根据比重差进行简单估算,理论上树脂化可实现约1/2~1/5的轻量化(实际部件重量会因形状、壁厚而变化,此数值仅是基于材料比重差的参考)
- 提高生产率:树脂的注塑成型可在远低于玻璃模压和陶瓷烧结的温度下进行,因此模具磨损少,适合连续生产
- 提高设计自由度:使用高折射率树脂,可以用更平缓的曲率、更薄的形状实现相同的光学性能。这也是在微透镜阵列树脂化方案中介绍过的、光学树脂共通的优点
树脂化的壁垒:线膨胀系数与回流焊耐热性
另一方面,树脂化也存在必须如实面对的课题。
线膨胀系数
| 材料 | 线膨胀系数(ppm/K) |
|---|---|
| 石英玻璃(合成石英) | 0.5~0.6 |
| 氧化铝 | 8 |
| 氧化锆 | 11 |
| 聚碳酸酯(参考值) | 约66 |
石英玻璃的线膨胀系数极小,陶瓷比它高一个数量级,树脂又比陶瓷再高一个数量级。在要求光纤定位精度的部件中,线膨胀系数大是树脂在尺寸稳定性方面相对不利的因素。
回流焊耐热性
光模块要表面贴装到印刷电路板上,因此在制造工序中要经过被称为“回流焊”的焊接工序。无铅焊料的回流焊工序,一般认为可达250℃以上的高温(IPC/JEDEC标准J-STD-020,是对表面贴装器件的吸湿与回流焊耐受性进行分级的标准)。
Iupizeta EP通常牌号(EP-4500~EP-9000)的玻璃化转变温度(Tg,树脂从硬态开始变软的温度参考值)为140~145℃。该温度大幅低于回流焊工序的温度,因此通常牌号在基板安装时存在软化、变形的风险。在考虑树脂化时,这是需要如实了解的制约。
Iupizeta EP这一选择
Iupizeta EP是通过分子设计兼顾高折射率与低双折射的光学树脂。另一方面,光模块的安装需要经过将器件焊接到基板上的“回流焊”工序,而无铅回流焊可达250℃以上的高温。因此,通常牌号(EP-4500~EP-9000,Tg=140~145℃)根据用途、形状和条件的不同,在回流焊工序中有软化、变形的风险,对于需要耐受回流焊的部件,可能成为制约。
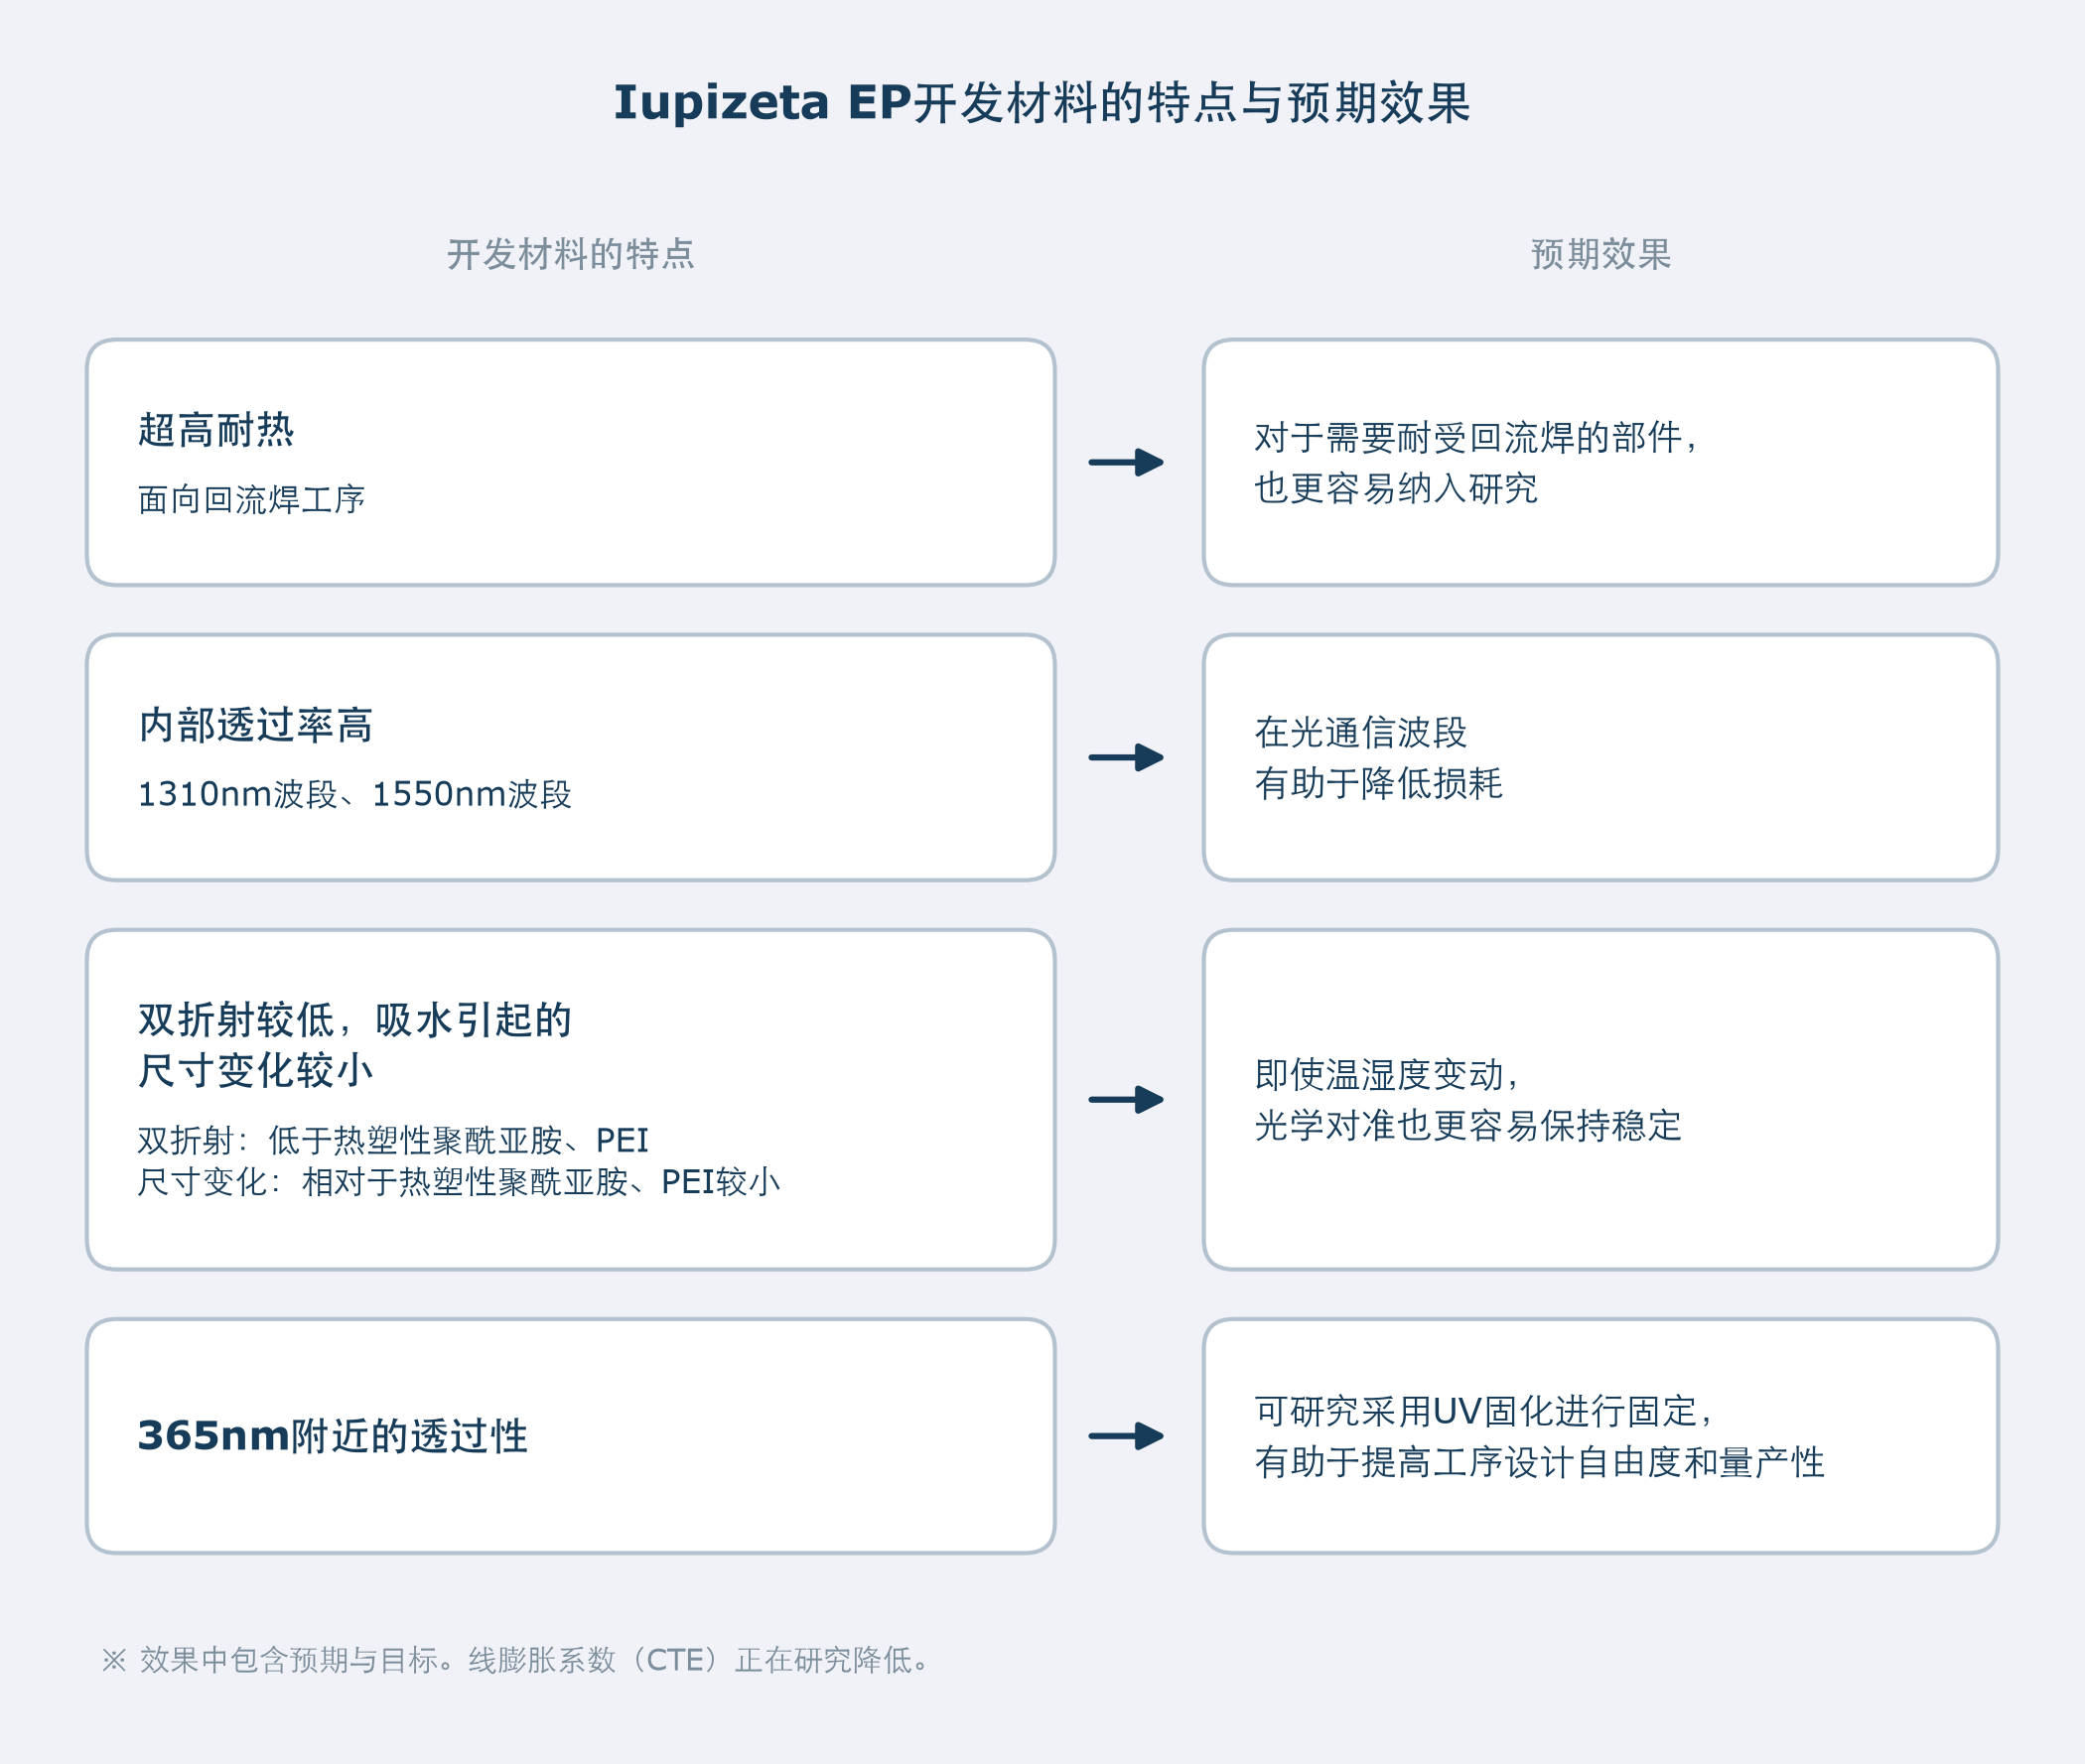
为此,MGC(三菱瓦斯化学)正在研究在保持原有光学特性的同时,面向回流焊工序的超高耐热开发材料。例如,我们正在开发具有以下物性的树脂。
开发材料A:折射率nd=1.61,Tg=264℃
开发材料B:折射率nd=1.63,Tg=280℃
两者在光通信中广泛使用的1310nm波段和1550nm波段均表现出良好的内部透过率,有助于实现光学部件所要求的低损耗化。此外,其双折射远低于热塑性聚酰亚胺和聚醚酰亚胺(PEI),吸水引起的尺寸变化也远小于热塑性聚酰亚胺和PEI,因此在温湿度变动下光学对准稳定性成为课题的用途中,也具备便于研究采用的特点。
关于线膨胀系数(CTE),虽然低于通常的聚碳酸酯树脂,但与石英玻璃和陶瓷相比仍然较大。因此,着眼于应用到FAU外壳、光引擎外壳等对定位精度和温度稳定性要求尤为严格的部件,我们也在同步研究进一步降低CTE。
此外,预计该材料对365nm附近的光也具有一定的透过性,因此我们也在研究其应用于采用UV固化的固定工艺(UV固化型粘合剂等)的可能性。如果能在光学对准后用UV短时间固定,有望在工序设计自由度和量产性方面带来优势(实际是否适用,需结合粘合剂、膜厚、形状、照射条件等进行评价)。
对于迄今由石英玻璃和陶瓷承担的FAU外壳、光引擎外壳、微透镜阵列保持部件等,我们在发挥轻量化、提高量产性这些树脂化优点的同时,也可提供符合包括回流焊耐热在内的要求规格的材料方案。关于是否适用及具体条件,欢迎随时咨询。
总结|考虑从玻璃、陶瓷切换为树脂时
光模块内部的FAU外壳和光引擎外壳目前以石英玻璃和陶瓷为主流,但在重量和生产率方面,有望通过树脂化来解决。线膨胀系数和回流焊耐热性这两道壁垒仍然存在,但随着超高耐热材料的开发推进,也看到了突破这些壁垒的可能。
光学部件的材料选用若有疑问,请通过Iupizeta EP官方网站(https://iupizeta.mgc.co.jp/cn/)确认各牌号的物性信息和开发进展。
本文中部分图片与文字使用了生成式AI辅助制作。