基礎知識
光トランシーバの部品は樹脂で作れる?ガラス・セラミックの壁
📌 3行でわかる要約
- 光トランシーバ内部の光学部品(FAUハウジング・光エンジンハウジング・マイクロレンズアレイ保持部材等)は、現在も石英ガラスやセラミックが主流です。
- ガラス・セラミックは重量・生産性の面で樹脂に劣りますが、線膨張係数の小ささやリフロー耐熱性では樹脂よりも有利です。
- ユピゼータ®EPはこの壁を越える超高耐熱グレードを開発中で、将来的にガラス・セラミックを置き換えられる可能性があります。
光トランシーバとは?内部の光学部品にガラス・セラミックが使われる理由
光トランシーバ(光通信モジュール)は、電気信号と光信号を相互に変換する部品です。データセンターや通信基地局のスイッチ・ルーターに搭載され、大容量の通信を支えています。
その内部には、複数の光学部品が組み込まれています。代表的なものが、複数の光ファイバーを高精度に並べて固定する「FAUハウジング(ファイバアレイユニットのハウジング)」、電気信号と光信号を変換する光エンジンを収める「光エンジンハウジング」、多数の微小レンズを配列した「マイクロレンズアレイ」を固定する「マイクロレンズアレイ保持部材」、光ファイバーの先端を保持する精密な円筒部品「フェルール」などです。
これらの部材には、現在も石英ガラスやセラミックが多く使われています。理由のひとつが、線膨張係数(温度変化に対して材料がどれだけ膨張・収縮するかを示す指標)の小ささです。光ファイバーの位置合わせには数μm単位の精度が求められるため、温度が変化しても寸法がほとんど変わらない材料が伝統的に選ばれてきました。なお、光コネクタのフェルールについては、1987年にアルミナに代わってジルコニア(ZrO₂)セラミックスが実用化されて以降、高強度・高靱性なジルコニアが主流になっています。
ガラス・セラミック製が抱える2つの課題
重い
光学ガラスやセラミックは、樹脂と比べて比重が大きい材料です。
| 材料 | 比重(g/cm³) |
|---|---|
| 石英ガラス(合成石英) | 2.20 |
| アルミナ | 3.9 |
| ジルコニア | 6.0 |
| 光学樹脂(参考レンジ) | 1.0〜1.2 |
セラミックは石英ガラスよりもさらに重く、樹脂との比重差はガラス以上に大きくなります。多数の部品を組み込む光トランシーバでは、この比重差がモジュール全体の重量に直結します。
生産性が上げにくい
成形・加工に必要な温度にも大きな差があります。ガラスモールド成形は600〜700℃程度の加熱が必要で、セラミックの焼結も一般に1,000℃を大きく超える高温工程とされます。一方、樹脂の射出成形は200〜300℃程度と大幅に低く、金型の摩耗が少なく連続生産に向いています。
高温工程は金型の寿命を縮め、加工設備も大掛かりになりがちです。低温で成形できる樹脂は、この点で量産に適した特性を持っています。
樹脂化によって解決できる可能性
こうした課題は、樹脂への置き換えによって解決できる可能性があります。
- 軽量化:比重の差だけで単純に試算すると、樹脂化によって理論上1/2〜1/5程度の軽量化が見込めます(実際の部材重量は形状・肉厚によって変わるため、あくまで材料の比重差に基づく目安です)
- 生産性の向上:樹脂の射出成形はガラスモールドやセラミック焼結より大幅に低い温度で行えるため、金型摩耗が少なく、連続生産に向いています
- 設計自由度の向上:屈折率の高い樹脂を使えば、同じ光学性能をより緩やかな曲率・薄い形状で実現できます。これはマイクロレンズアレイの樹脂化提案でも解説した、光学樹脂に共通するメリットです
樹脂化の壁:線膨張係数とリフロー耐熱性
一方で、樹脂化には正直に向き合うべき課題もあります。
線膨張係数
| 材料 | 線膨張係数(ppm/K) |
|---|---|
| 石英ガラス(合成石英) | 0.5〜0.6 |
| アルミナ | 8 |
| ジルコニア | 11 |
| ポリカーボネート(参考値) | 約66 |
石英ガラスの線膨張係数は極めて小さく、セラミックはその一桁上、樹脂はさらにもう一桁上というレベル差があります。光ファイバーの位置決め精度が要求される部材において、線膨張係数の大きさは寸法安定性の観点で樹脂が相対的に不利になる要素です。
リフロー耐熱性
光トランシーバはプリント基板に表面実装されるため、製造工程で「リフロー」と呼ばれるはんだ付け工程を経ます。鉛フリーはんだのリフロー工程は、一般に200℃台後半の高温に達するとされています(IPC/JEDEC規格であるJ-STD-020は、表面実装部品の吸湿・リフロー耐性を分類する規格として知られています)。
ユピゼータ®EPの通常グレード(EP-4500〜EP-9000)のガラス転移温度(Tg、樹脂が硬い状態から軟らかい状態へ変わり始める温度の目安)は140〜145℃です。これはリフロー工程の温度を大きく下回るため、通常グレードのままでは基板実装時に軟化・変形するリスクがあると考えられます。この点は、樹脂化を検討するうえで正直に押さえておくべき制約です。
ユピゼータ®EPという選択肢
ユピゼータ®EPは、高い屈折率と低い複屈折を分子設計によって両立させてきた光学樹脂です。一方で、光トランシーバの実装では基板へのはんだ付け工程である「リフロー」を通過する必要があり、鉛フリーリフローでは200℃台後半の高温に達します。そのため、通常グレード(EP-4500〜EP-9000、Tg =140〜145℃)は、用途・形状・条件によってはリフロー工程で軟化や変形のリスクがあり、リフロー対応が求められる部材では制約になり得ます。
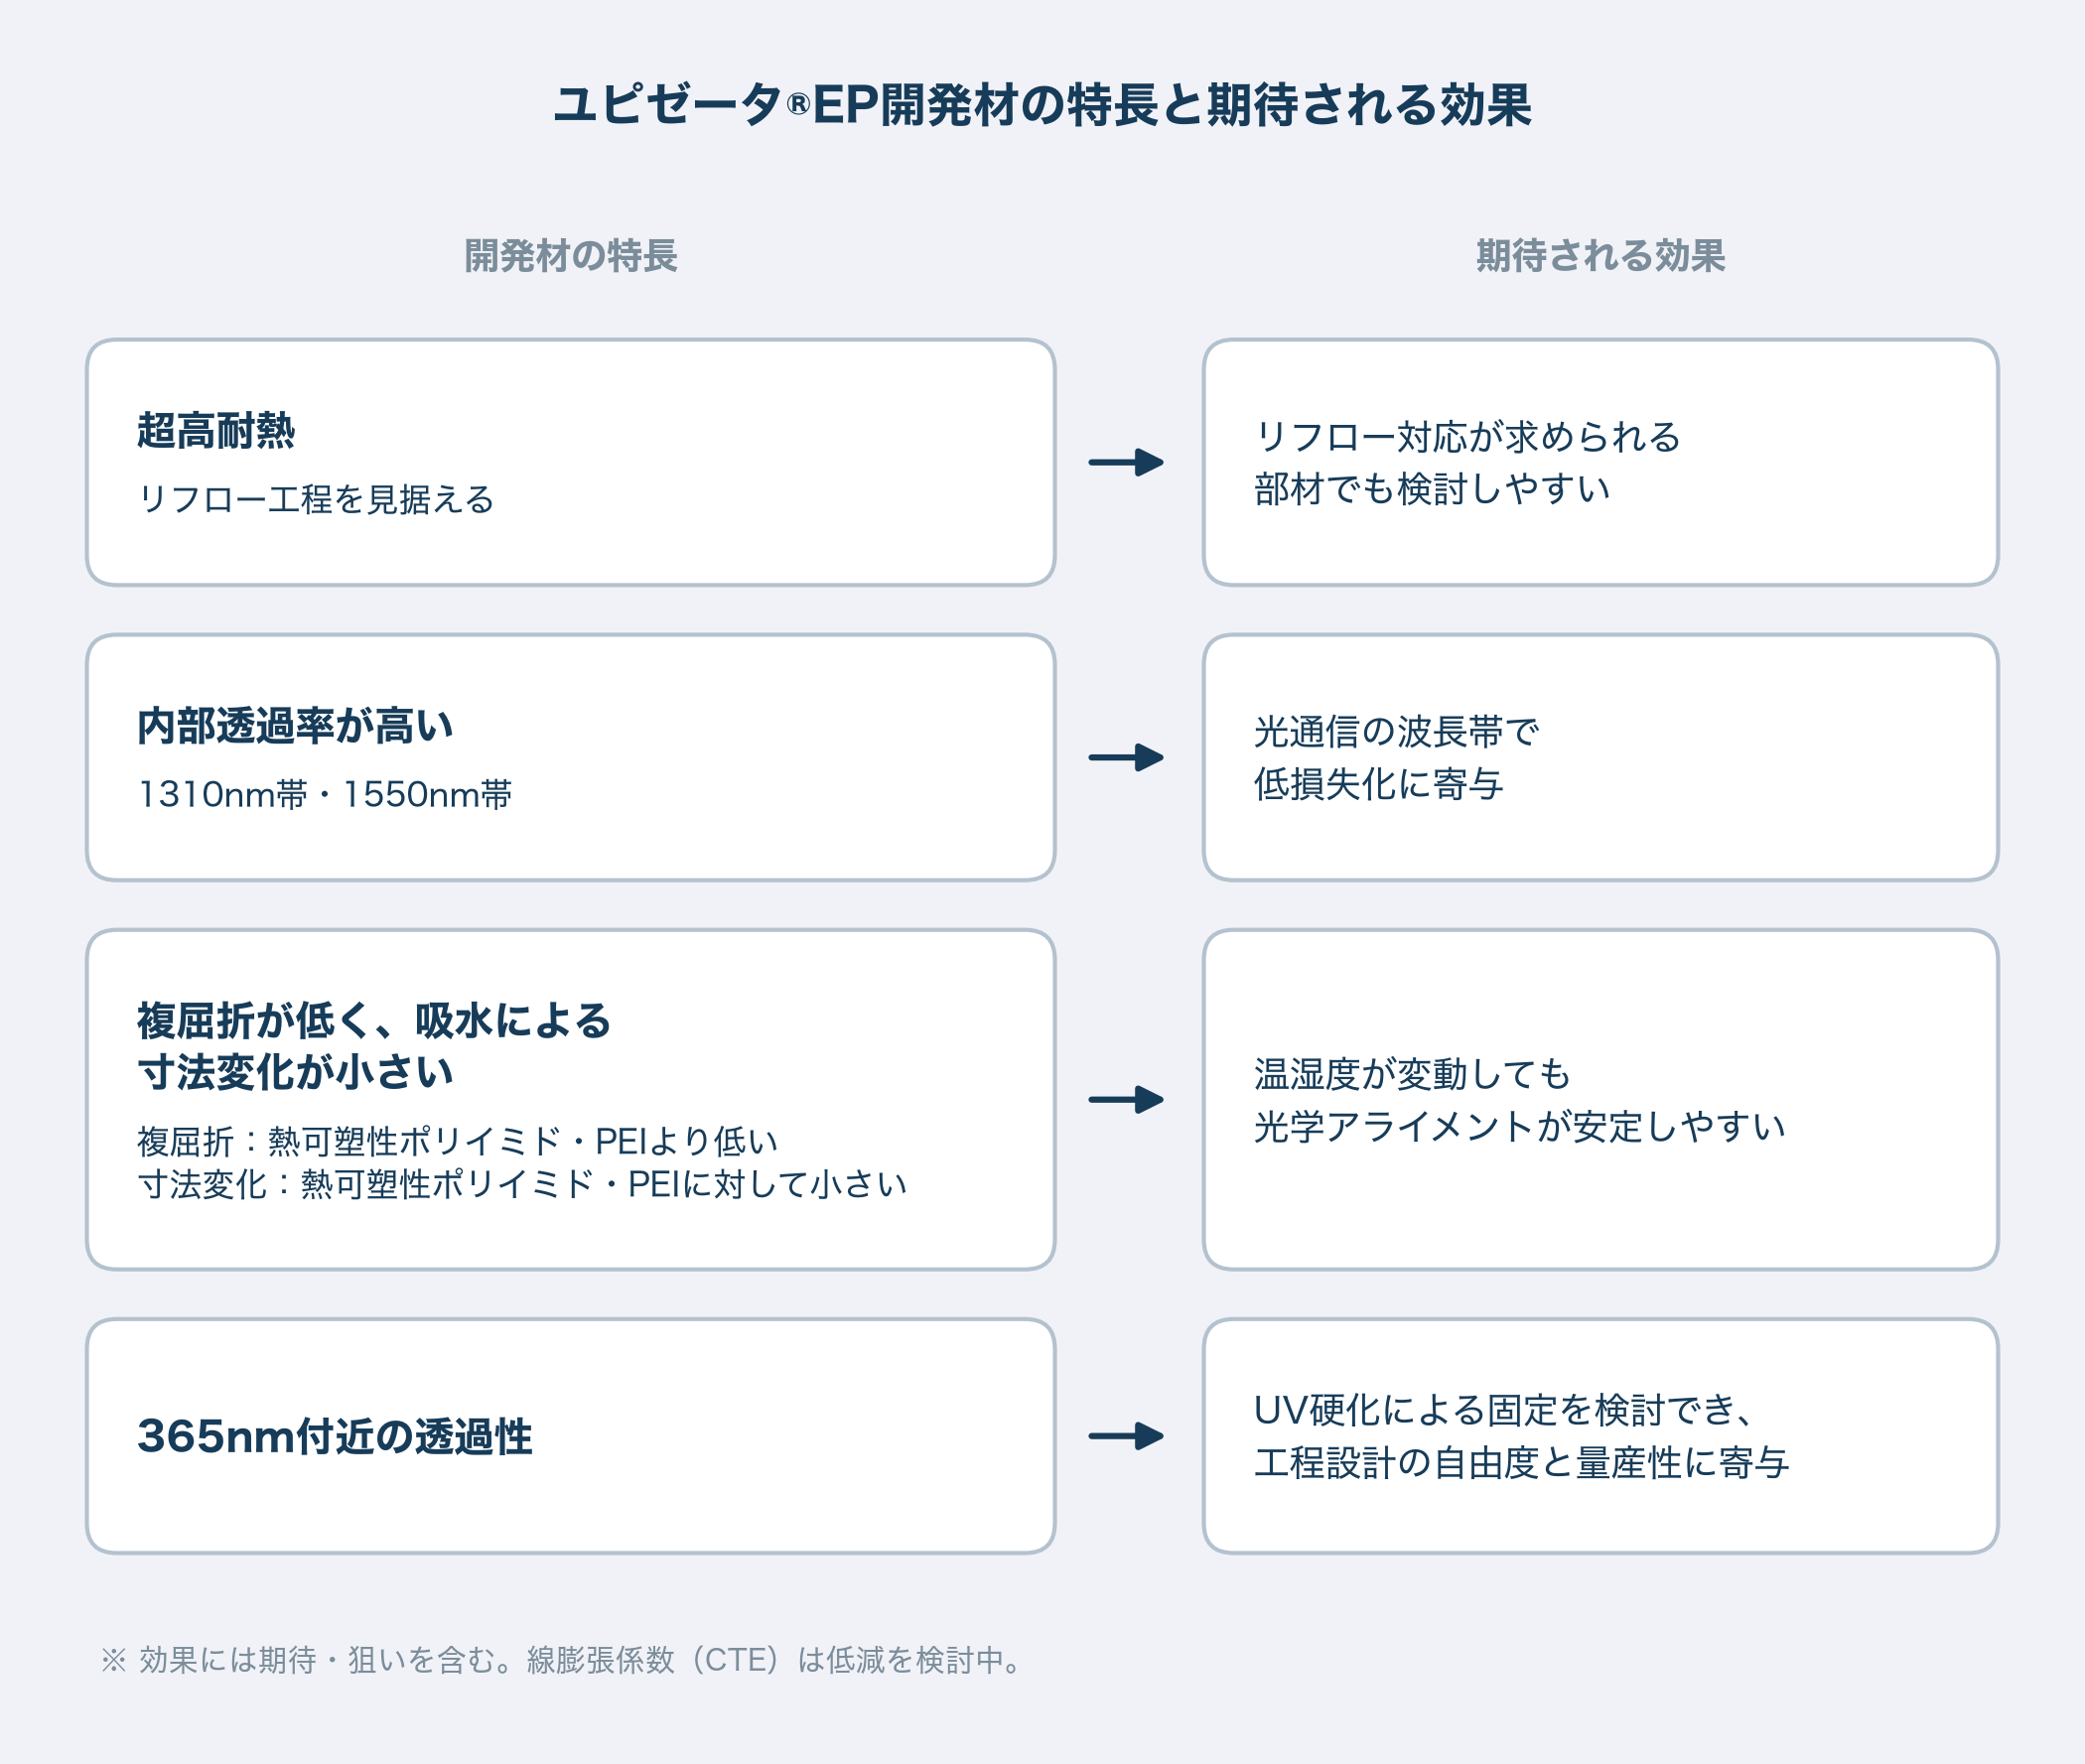
そこでMGC(三菱ガス化学)では、従来の特長である光学特性を維持しつつ、リフロー工程も見据えた超高耐熱の開発材を検討しています。たとえば、以下のような物性を有する樹脂を開発しています。
開発材A:屈折率 nd=1.61、Tg=264℃
開発材B:屈折率 nd=1.63、Tg=280℃
いずれも光通信で広く用いられる 1310nm帯・1550nm帯において良好な内部透過率を示し、光学部品に求められる低損失化に寄与します。また、複屈折が熱可塑性ポリイミドやポリエーテルイミド(PEI)より格段に低いこと、さらに吸水に伴う寸法変化が熱可塑性ポリイミドやPEIに対して圧倒的に小さいことから、温湿度変動下での光学アライメント安定性が課題となる用途でも検討しやすい特長を備えています。
線膨張係数(CTE)については、通常のポリカーボネート樹脂より抑えられているものの、石英ガラスやセラミックと比較すると依然として大きい値です。そのため、FAUハウジングや光エンジンハウジングなど、位置決め精度・温度安定性が特に重要な部材への適用を見据え、CTEをより低くするための検討も併せて行っています。
さらに、365nm付近の光に対しても一定の透過性が見込まれることから、UV硬化を用いた固定プロセス(UV硬化型接着剤等)への適用可能性も検討しています。光学アライメント後にUVで短時間固定できれば、工程設計の自由度や量産性の面でメリットが期待されます(実際の適用可否は、接着剤・膜厚・形状・照射条件などを踏まえた評価が必要です)。
これまで石英ガラスやセラミックが担ってきたFAUハウジング、光エンジンハウジング、マイクロレンズアレイ保持部材などについても、軽量化・量産性向上という樹脂化のメリットを活かしつつ、リフロー耐熱を含む要求仕様に応じた材料提案が可能です。適用可否や条件の詳細については、お気軽にお問い合わせください。
まとめ|ガラス・セラミックから樹脂への切り替えを検討するには
光トランシーバ内部のFAUハウジングや光エンジンハウジングは、現状では石英ガラスやセラミックが主流ですが、重量・生産性の面では樹脂化によって解決できる可能性があります。線膨張係数やリフロー耐熱性という壁は残るものの、超高耐熱材料の開発が進めば、この壁を越えられる可能性も見えてきています。
光学部品の材料選定でお悩みの方は、ユピゼータ®EP公式サイト(https://iupizeta.mgc.co.jp/)から、グレードごとの物性情報や開発状況をご確認ください。
一部の画像・文章に生成AIを活用してます