基礎知識
フェルールの材料比較|光コネクタ用ジルコニアと樹脂の違い
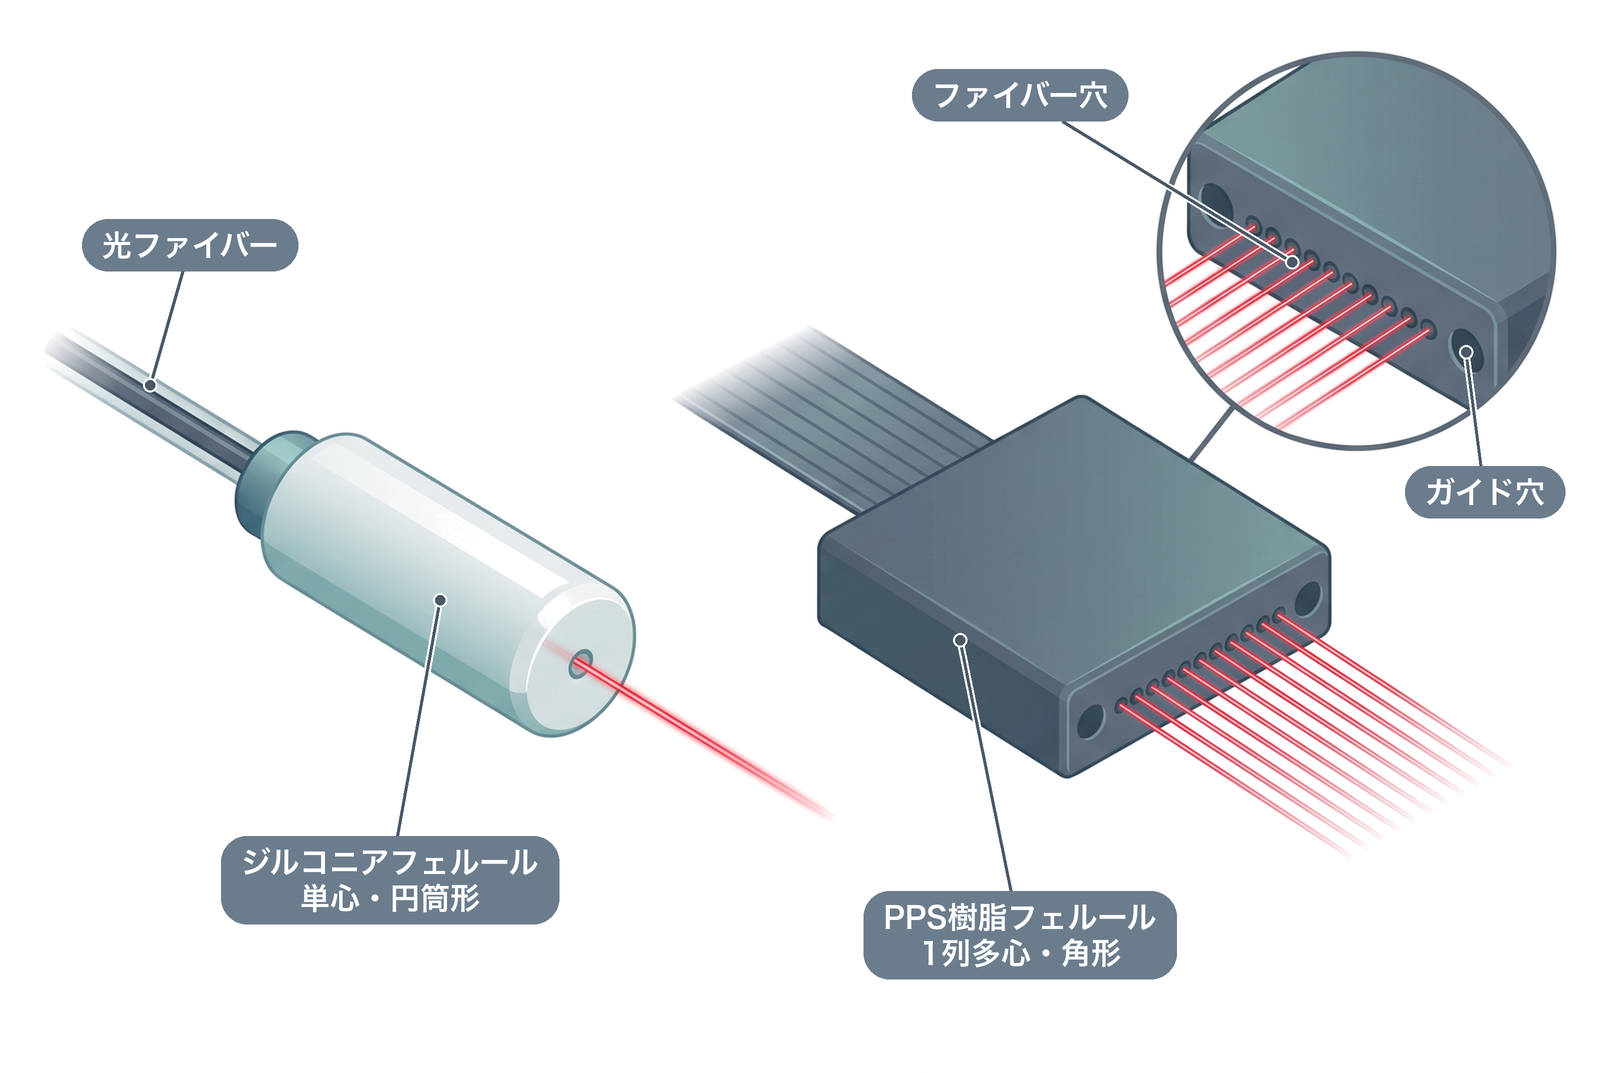
フェルールは、光コネクタの中で光ファイバーを保持する円筒状の部品です。規格上、単心の円筒形フェルールは全ジルコニア、1列多心の角形フェルールはPPS樹脂と定められています。本記事では、フェルールの役割、材料ごとの違い、樹脂フェルールの成形と寸法精度を整理します。
📌 3行でわかる要約
- フェルールは、光ファイバーを中心の穴で保持し、コネクタ同士の接続でコアの位置を合わせる円筒状の部品です。
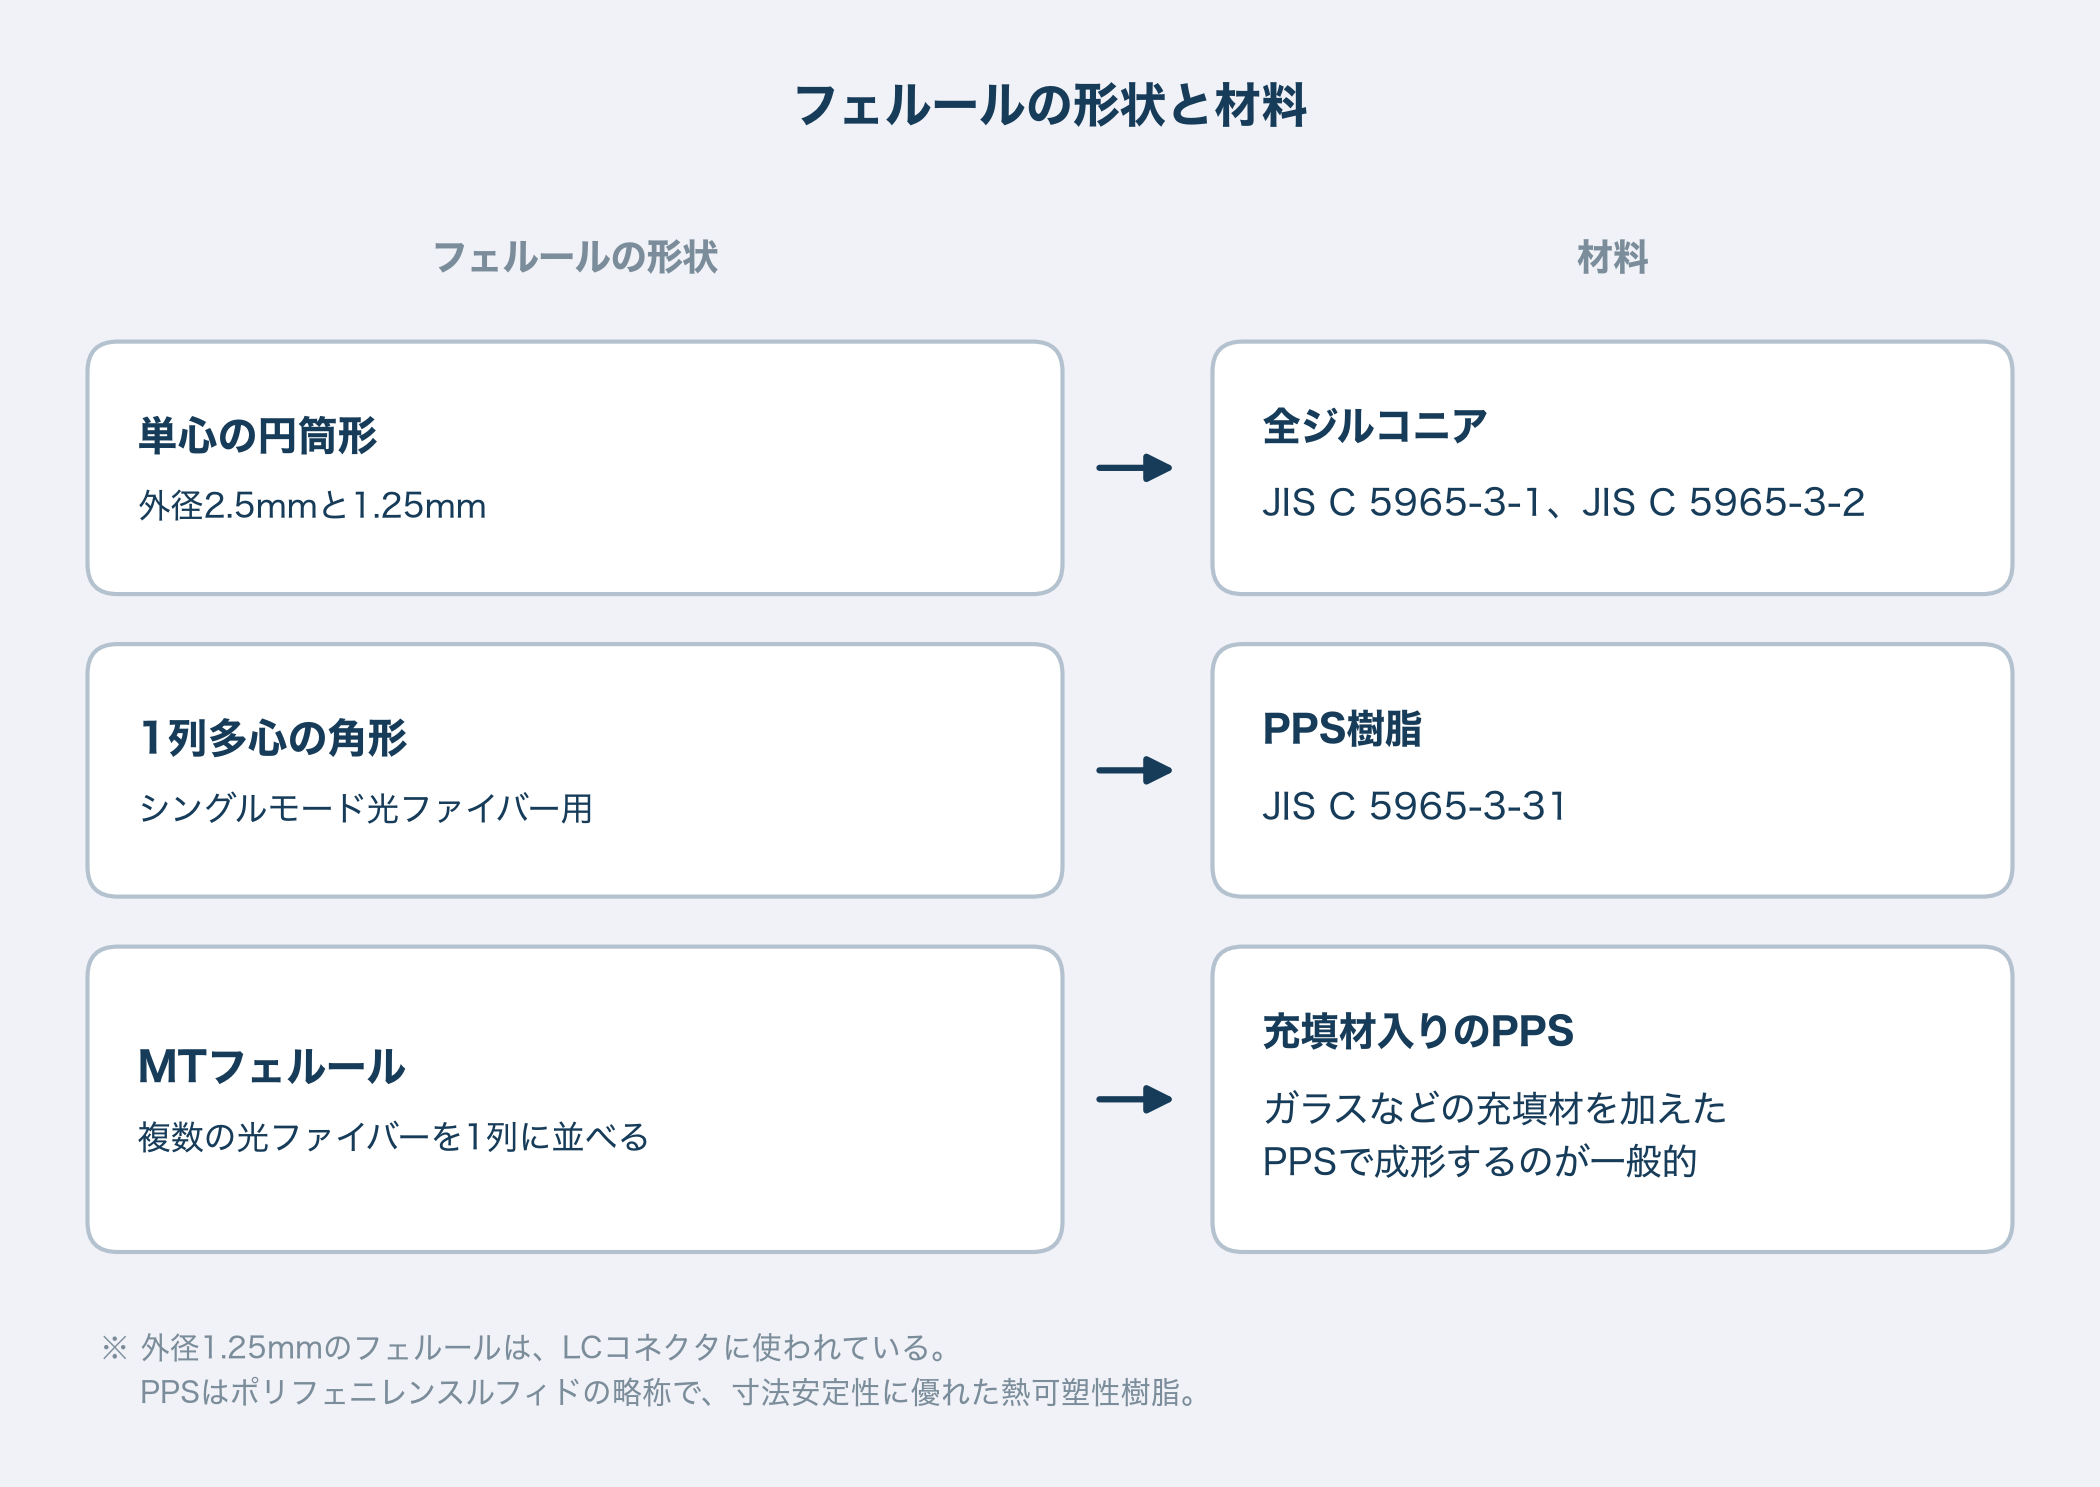
- JIS C 5965では、外径2.5mmと1.25mmの単心フェルールは全ジルコニア、1列多心の角形フェルールはPPS樹脂と定められています。
- 樹脂フェルールは、金型で穴の位置を決められる一方、穴曲りと線膨張係数が設計上の課題になります。
フェルールの役割と光コネクタ内の位置づけ
フェルールは、光ファイバーの位置を決める部品です。コネクタの接続損失は、フェルールの寸法精度に左右されます。
光ファイバーを保持する部品
光コネクタは、光ファイバー同士を着脱できる形でつなぐ部品です。光ファイバーの先端は、フェルールと呼ばれる円筒状の部品の中心の穴に通して固定されます。コネクタ同士をつなぐと、フェルール同士が突き合わされ、光ファイバーのコアが向かい合います。
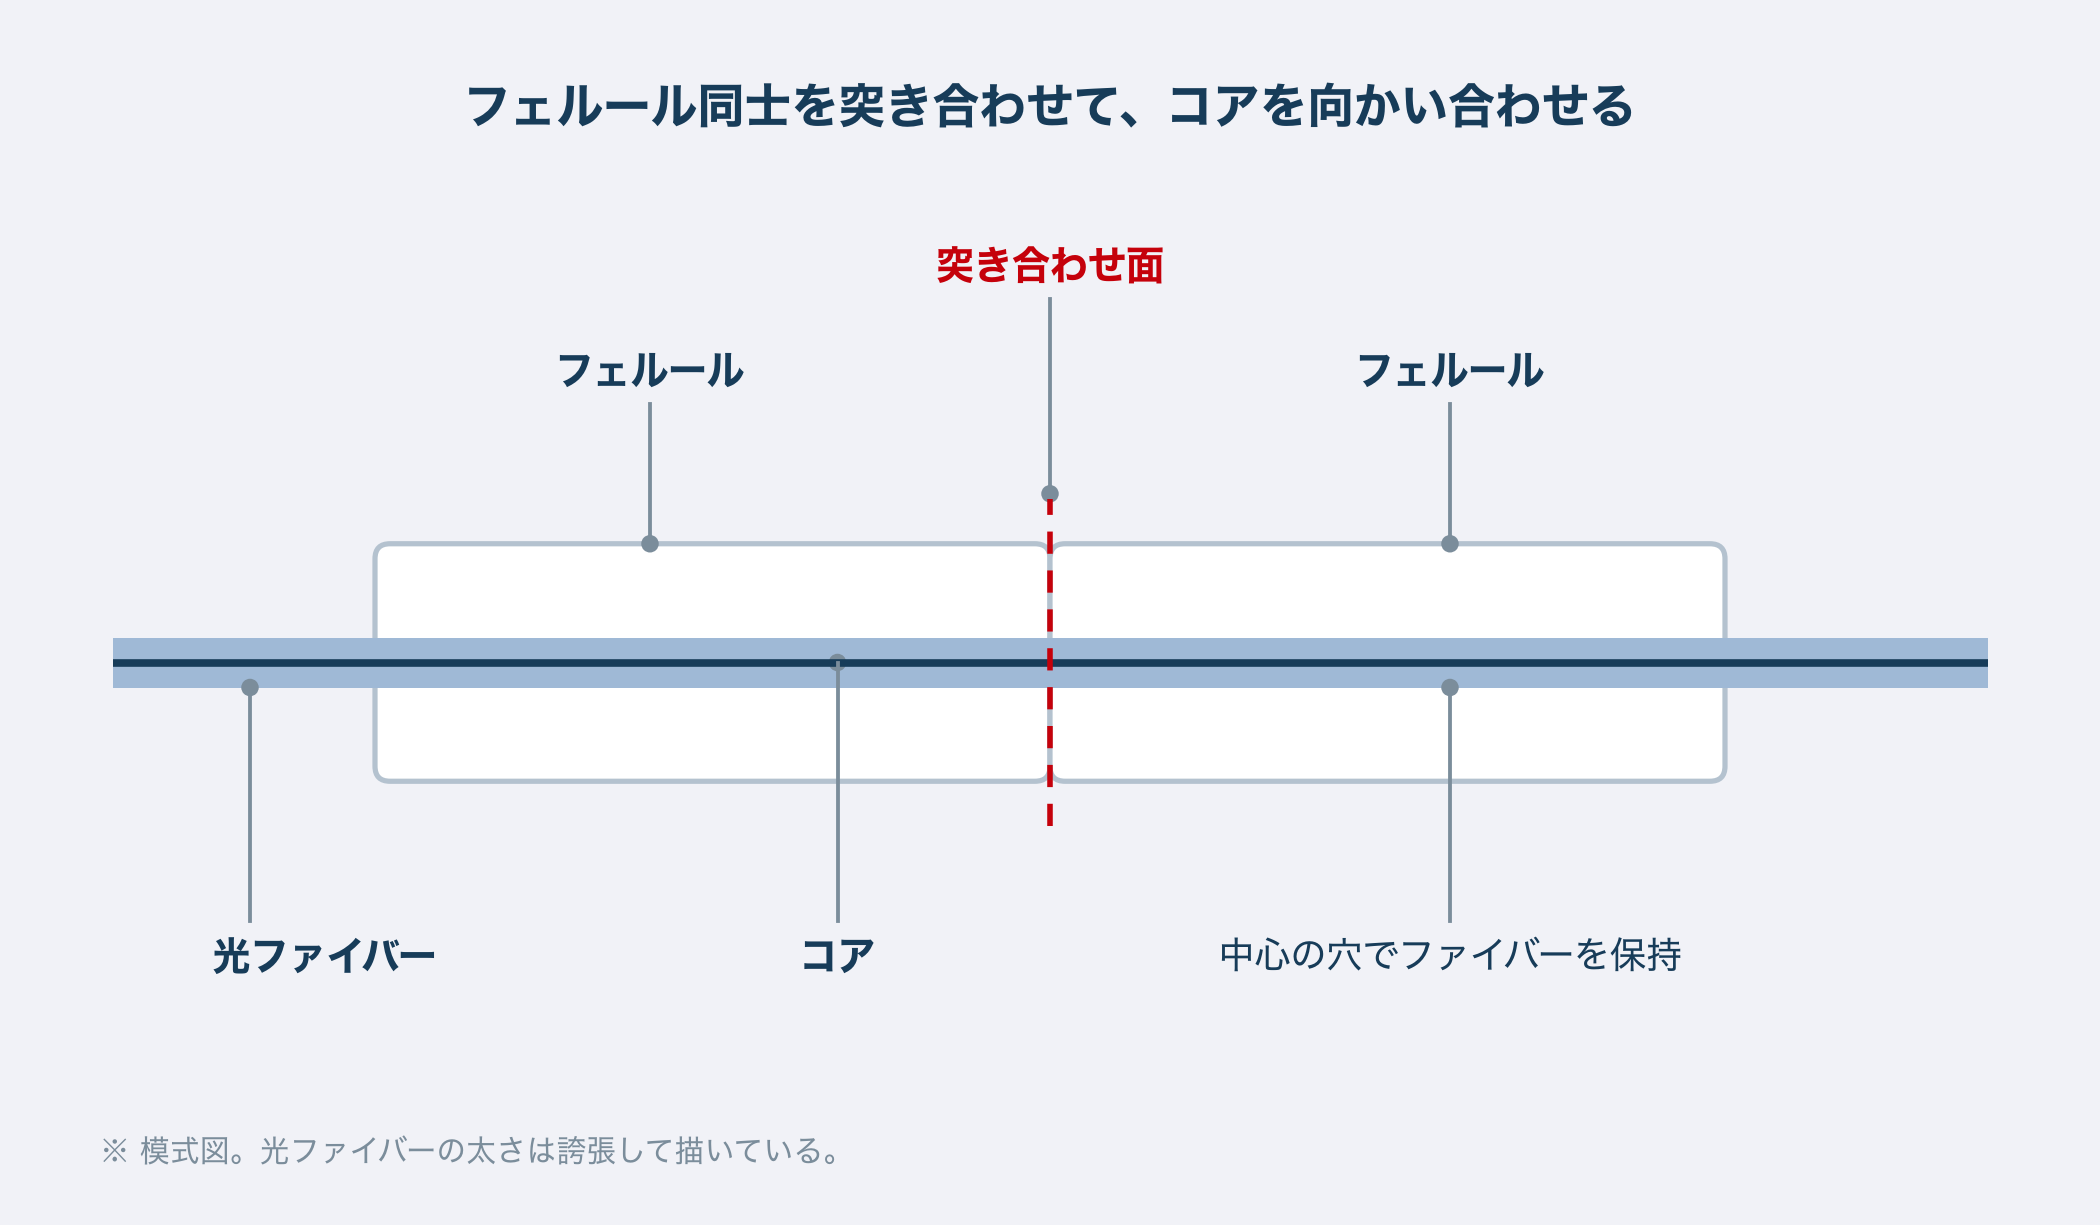
シングルモード光ファイバーのコアは、直径が10μm程度です。コアの位置がずれると、そのずれが接続損失に直結します。
位置合わせに求められる精度
シングルモード用のMPOコネクタの設計例では、接続損失を0.5dB以下にするために、コア同士の軸ずれを1.6μm以下に抑える必要があります。コネクタ1個に割り当てられる軸ずれは、その半分の0.8μm以下です。
また、シングルモード用のコネクタには、マルチモード用に比べて、コア径の比で約1/5の寸法精度が求められます。この精度を満たすことが、フェルールの材料と製造方法を選ぶ前提になります。
フェルールの材料の種類
フェルールの材料は、単心と多心で分かれます。JIS C 5965の規格群が、その区分を示しています。
単心フェルールとジルコニア
JIS C 5965-3-1とJIS C 5965-3-2は、外径2.5mmと1.25mmの円筒形フェルールを、全ジルコニア(ZrO₂)のフェルールとして規定しています。外径1.25mmのフェルールは、LCコネクタに使われています。
ジルコニアが主流になった経緯は、光トランシーバの部品の記事でも触れています。
多心フェルールと樹脂
複数の光ファイバーを1列に並べる多心フェルールは、樹脂で成形されます。JIS C 5965-3-31は、シングルモード光ファイバー用の1列多心角形PPSフェルールを規定しています。PPSはポリフェニレンスルフィドの略称で、寸法安定性に優れた熱可塑性樹脂です。MTフェルールは、ガラスなどの充填材を加えたPPSで成形するのが一般的です。単心の円筒形フェルールにも、樹脂製のフェルールを検討した報告があります。
MTフェルールの構造とMPOコネクタとの関係は、別の記事で解説しています。
ジルコニアと樹脂の比較
比較の観点は、規格上の位置づけ、物性、製造工程です。
規格上の位置づけ
| 形状 | 材料 | 規格 |
|---|---|---|
| 円筒形、単心(外径2.5mmと1.25mm) | 全ジルコニア | JIS C 5965-3-1、JIS C 5965-3-2 |
| 角形、1列多心 | PPS | JIS C 5965-3-31 |
物性の違い
ジルコニアは、硬く、強度の高いセラミックスです。イットリア添加の正方晶ジルコニア(Y-TZP)の代表的なグレードでは、ビッカース硬さが13.9GPa、曲げ強さが1,000MPa、ヤング率が200GPaです。グレードによって値は異なります。
線膨張係数は、次のとおりです。
| 材料 | 線膨張係数(ppm/K) | 備考 |
|---|---|---|
| ジルコニア(Y-TZP、代表値) | 10.5 | 20〜1,000℃の平均 |
| 標準MTフェルール(充填材入りPPS) | 約17 | 文献値 |
| シリコン | 2.6 | 文献値 |
石英ガラスやアルミナを含む比重と線膨張係数の比較は、光トランシーバの部品の記事で整理しています。線膨張係数そのものについては、次の記事で解説しています。
製造工程の違い
ジルコニアのフェルールは、セラミックスの粉末を円柱状に成形し、焼成して作ります。樹脂のフェルールは、加熱して溶かした樹脂を金型に射出し、冷却して固めて作ります。穴の位置は、金型の部品で決まります。
樹脂フェルールの成形と寸法精度
樹脂フェルールの精度は、金型と成形条件で決まります。
金型と穴位置精度
穴の位置を決める金型部品に、サブミクロンの精度で加工した丸穴を用いる方式が報告されています。PPSで試作した32心のMTフェルールでは、ファイバー穴の偏心が平均0.22μm、最大0.67μmでした。
このフェルールを使った32心MPOコネクタのランダム接続損失は、平均0.08dB、最大0.37dBです。条件は、押圧9.8N、測定波長1.31μmです。
穴曲りと成形収縮
樹脂の充填圧力や成形収縮によって、ファイバー穴がガイド穴に対してわずかに傾く現象を、穴曲りと呼びます。穴曲りがあると、端面を研磨する量によってファイバー穴の位置が変わります。
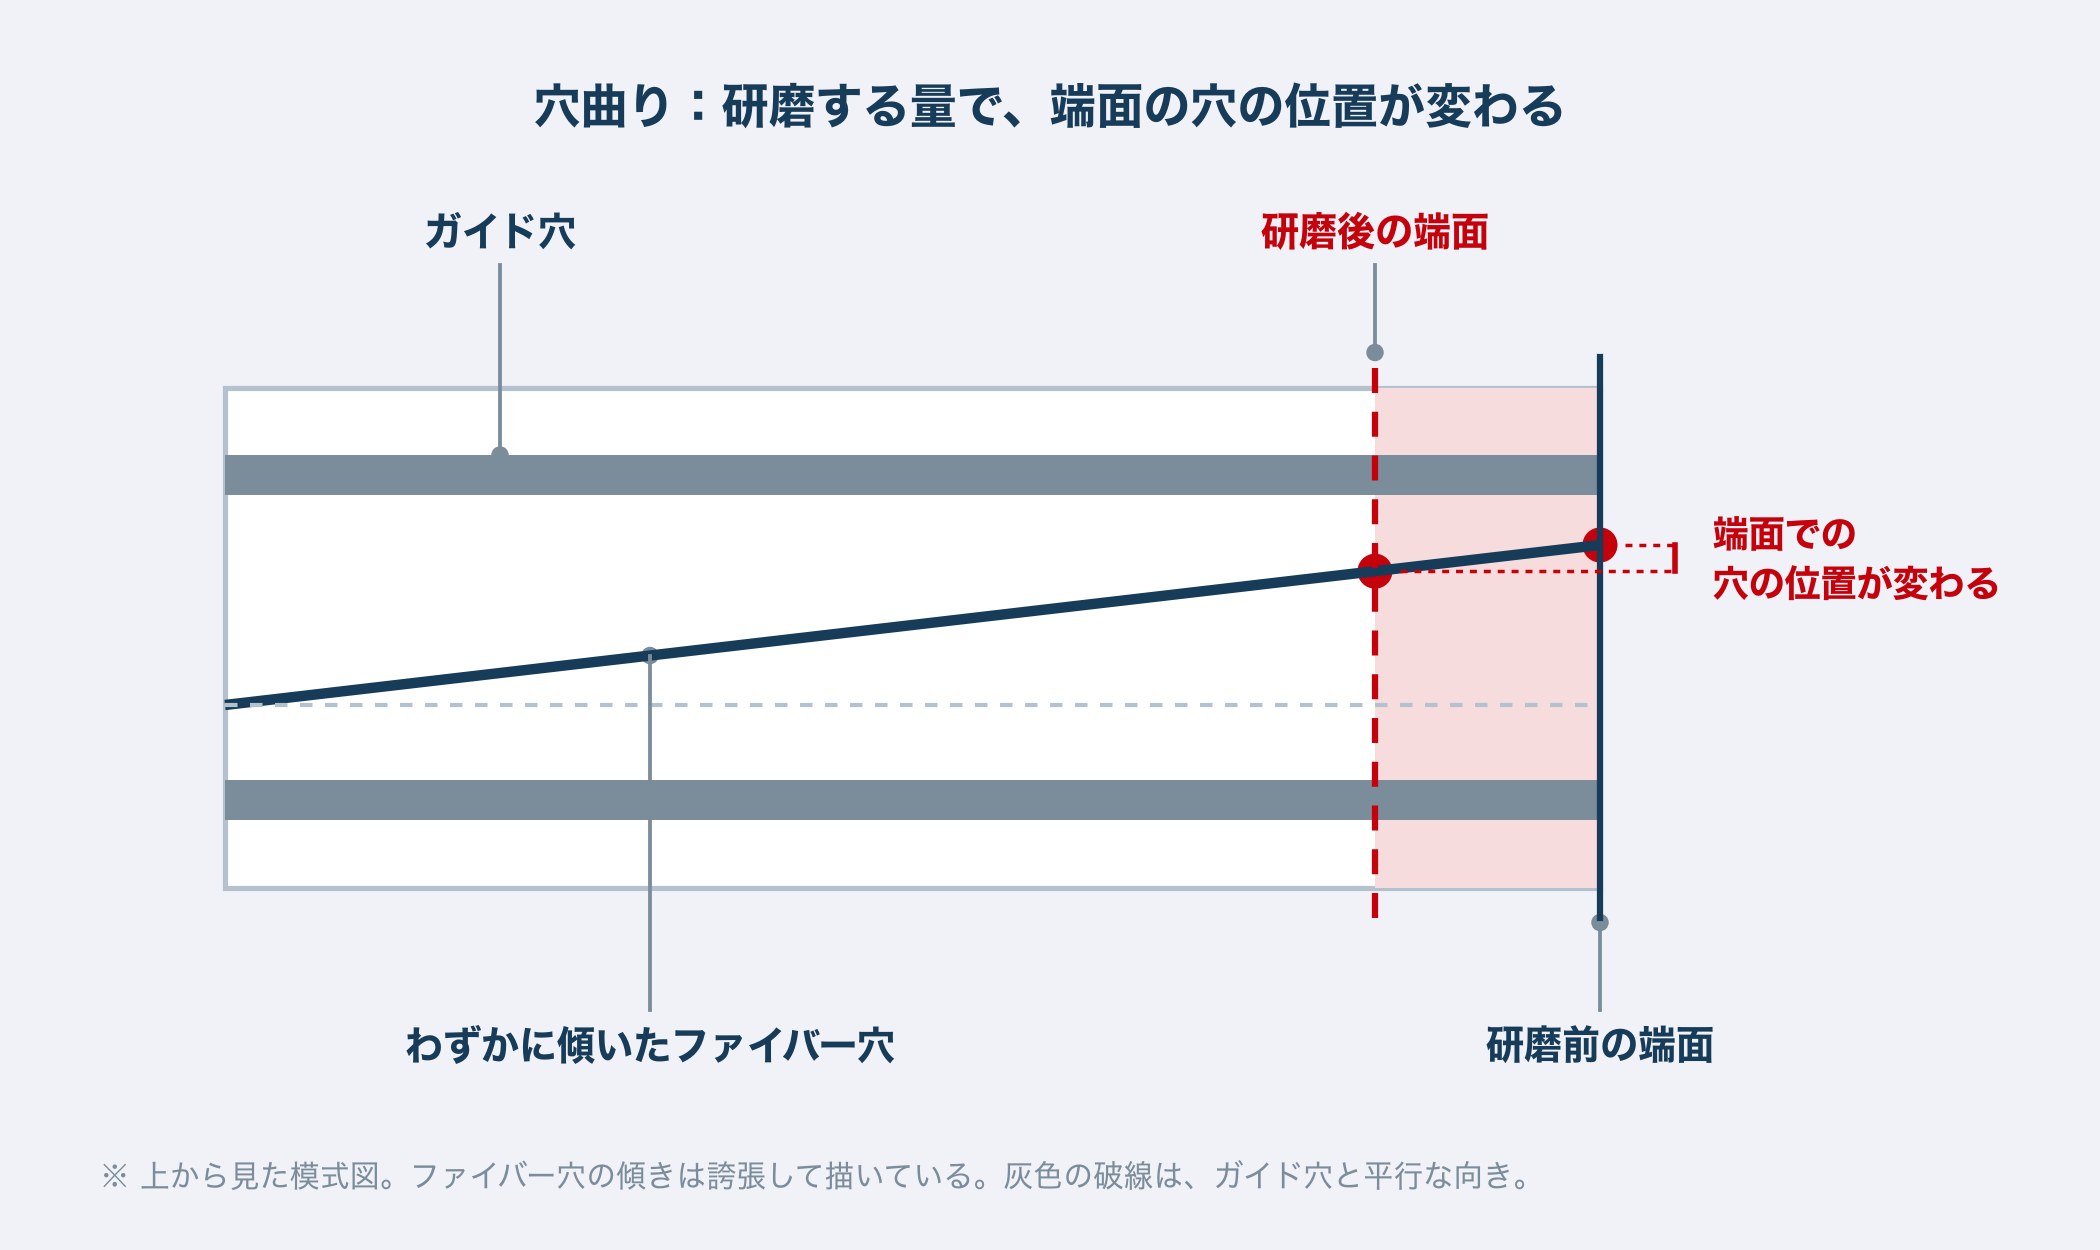
穴を作るコアピンを金型の中央で保持し、樹脂圧によるコアピンの曲りを抑えて、穴曲りを0.2°以下にした例があります。
成形収縮は、金型の設計でも考慮されます。12心のMTフェルールの金型は、ファイバーのピッチを目標の250μmよりわずかに大きく設計します。離型後の冷却で樹脂が収縮し、ピッチが約250μmになるためです。
線膨張係数と位置ずれ
MTフェルールの線膨張係数は約17ppm/Kで、シリコンの2.6ppm/Kとの差は約14ppm/Kです。シリコンの光チップにフェルールを直接つなぐ場合、ファイバーが並ぶ幅が数mmで温度が100℃変化すると、チップの導波路との相対位置は数μmずれます。この位置ずれは、シングルモードで1dB程度の挿入損失に相当します(初期の位置合わせが理想的な場合)。
この差を縮める方法として、フェルール前面にガラスの板を埋め込んで一体成形した例があります。前面の線膨張係数は、室温から100℃の範囲で平均8.0ppm/K(6.2〜10.5ppm/K)でした。
光チップへの直接接続を想定したフェルールは、CPOの記事で扱います。
ユピゼータ®EPの適用可能性
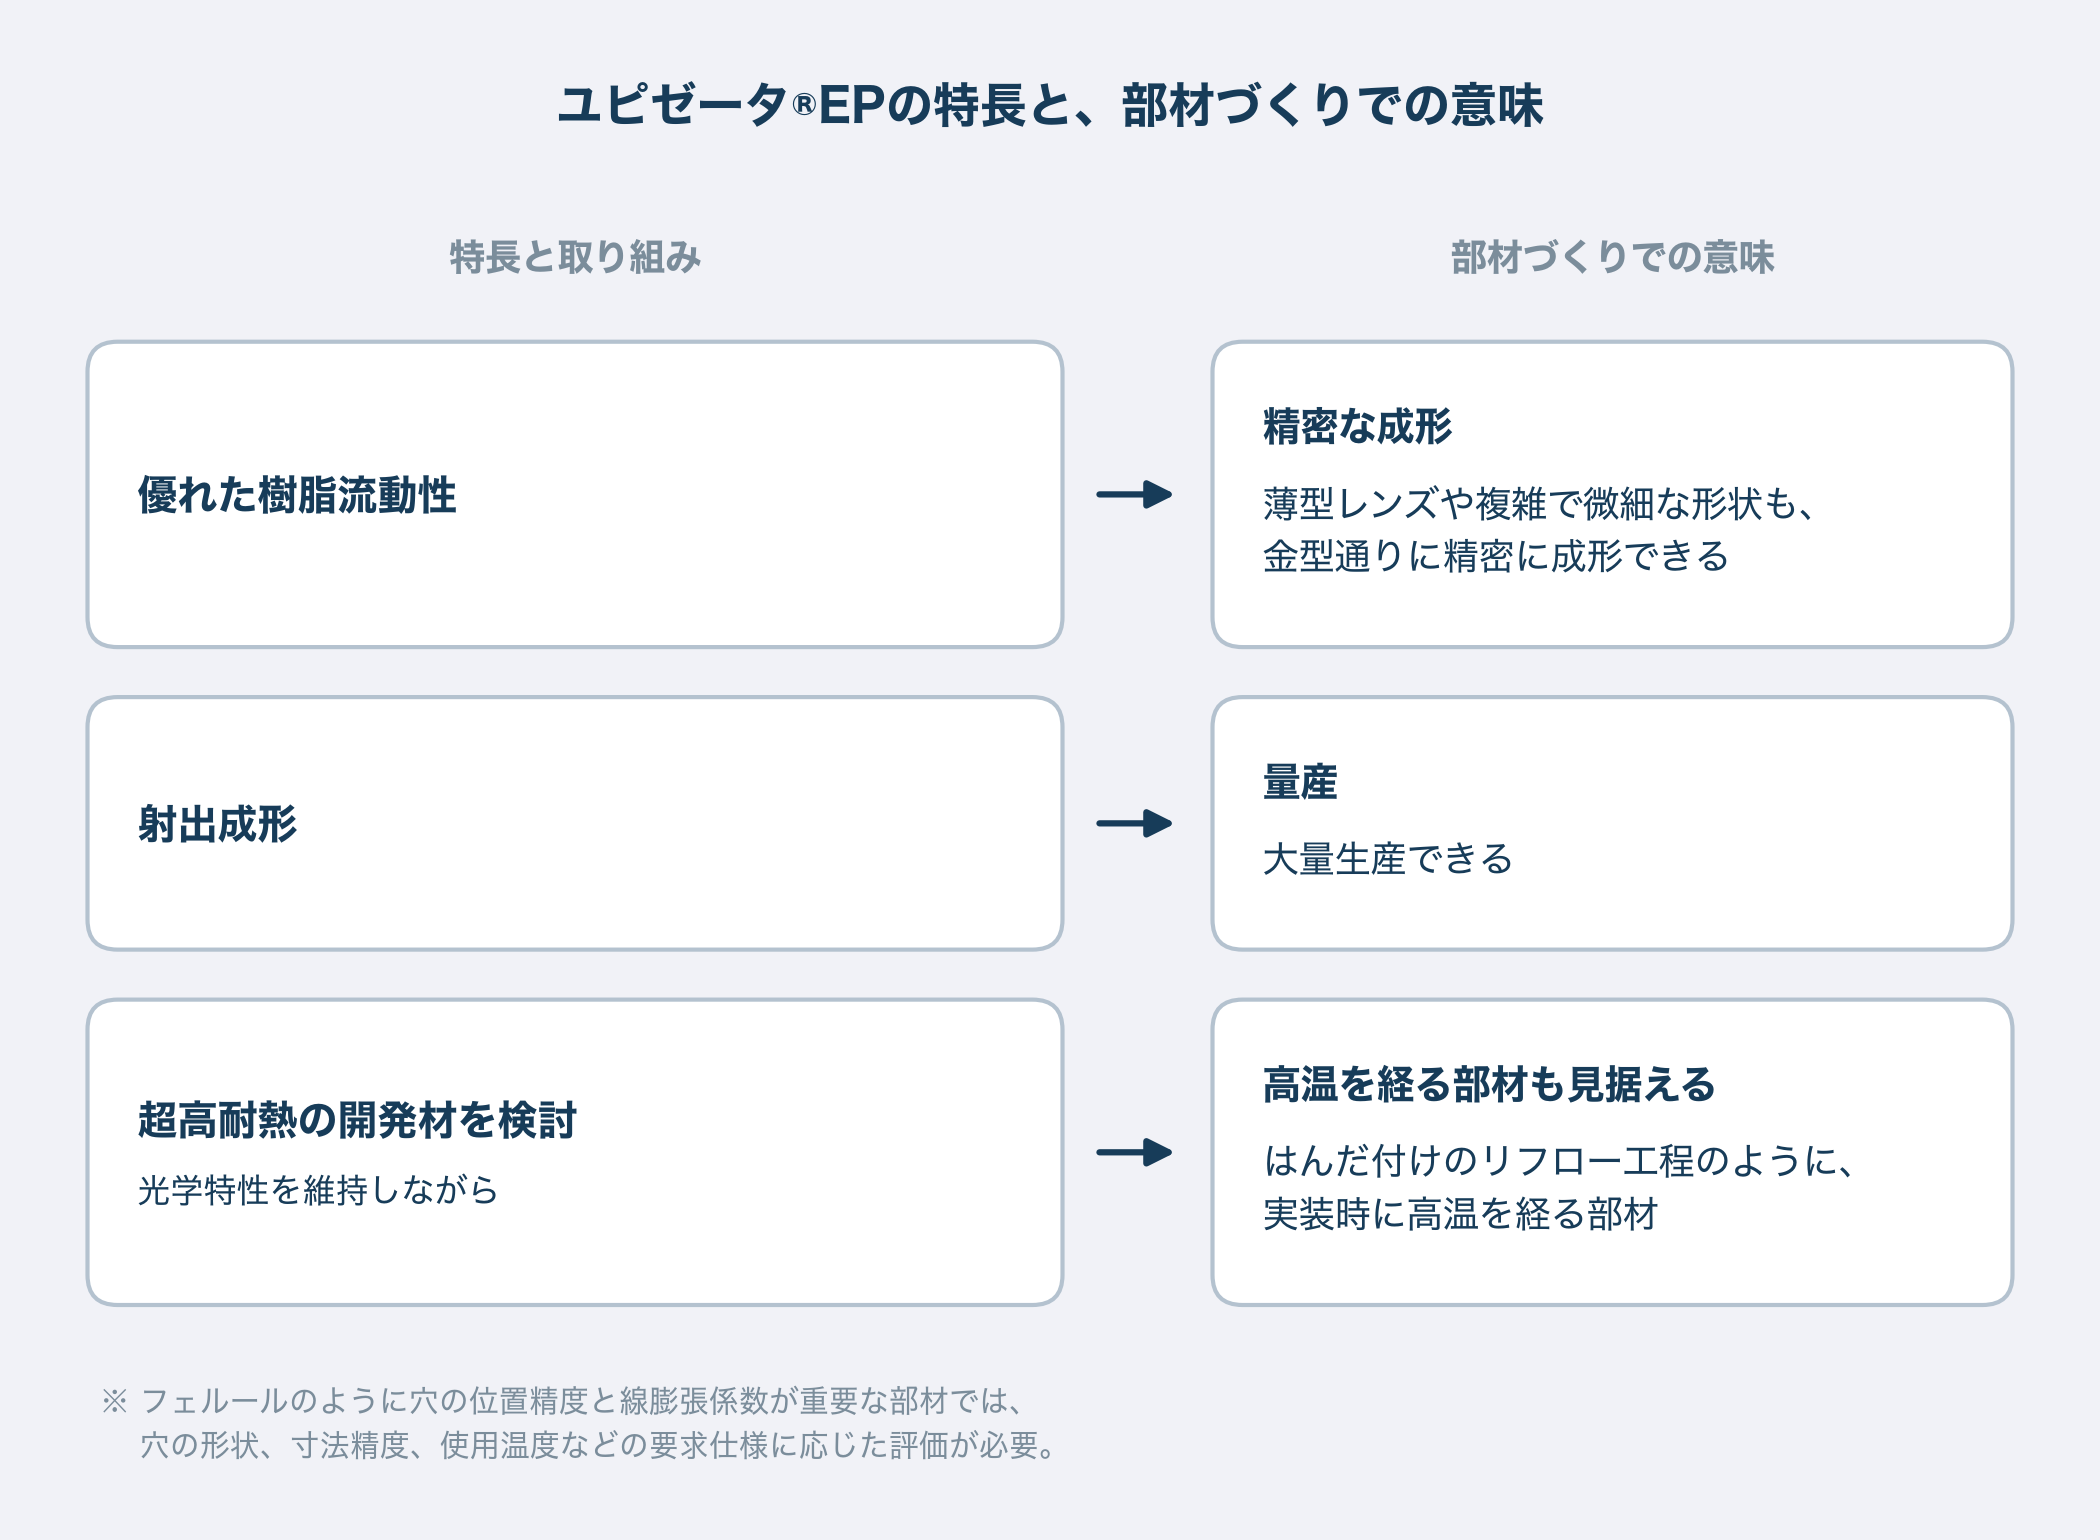
ユピゼータ®EPは、三菱ガス化学が開発した光学用の樹脂です。優れた樹脂流動性により、薄型レンズや複雑で微細な形状も金型通りに精密に成形でき、射出成形で大量生産できます。
通常グレードのEP-4500〜EP-9000は、ガラス転移温度(Tg)が140〜145℃です。はんだ付けのリフロー工程のように、実装時に高温を経る部材では、この温度が制約になります。
そこで、光学特性を維持しながら、リフロー工程も見据えた超高耐熱の開発材を検討しています。開発材Aは屈折率ndが1.61でTgが264℃、開発材Bはndが1.63でTgが280℃です。
フェルールのように、穴の位置精度と線膨張係数が重要な部材では、穴の形状、寸法精度、使用温度などの要求仕様に応じた評価が必要です。適用可否や条件の詳細については、お気軽にお問い合わせください。
まとめ|フェルールの材料選定
フェルールは、光ファイバーのコアの位置を決める部品で、単心の円筒形ではジルコニア、1列多心の角形ではPPS樹脂が規格に定められています。
樹脂フェルールでは、金型で穴の位置を決められる一方、穴曲り、成形収縮、線膨張係数が設計上の課題です。要求される位置精度と使用環境に応じて、材料を選定します。
光学樹脂の選定でお悩みの方は、下記より三菱ガス化学にお問い合わせください。
一部の画像・文章に生成AIを活用してます