기초 지식
페룰의 재료 비교|광커넥터용 지르코니아와 수지의 차이
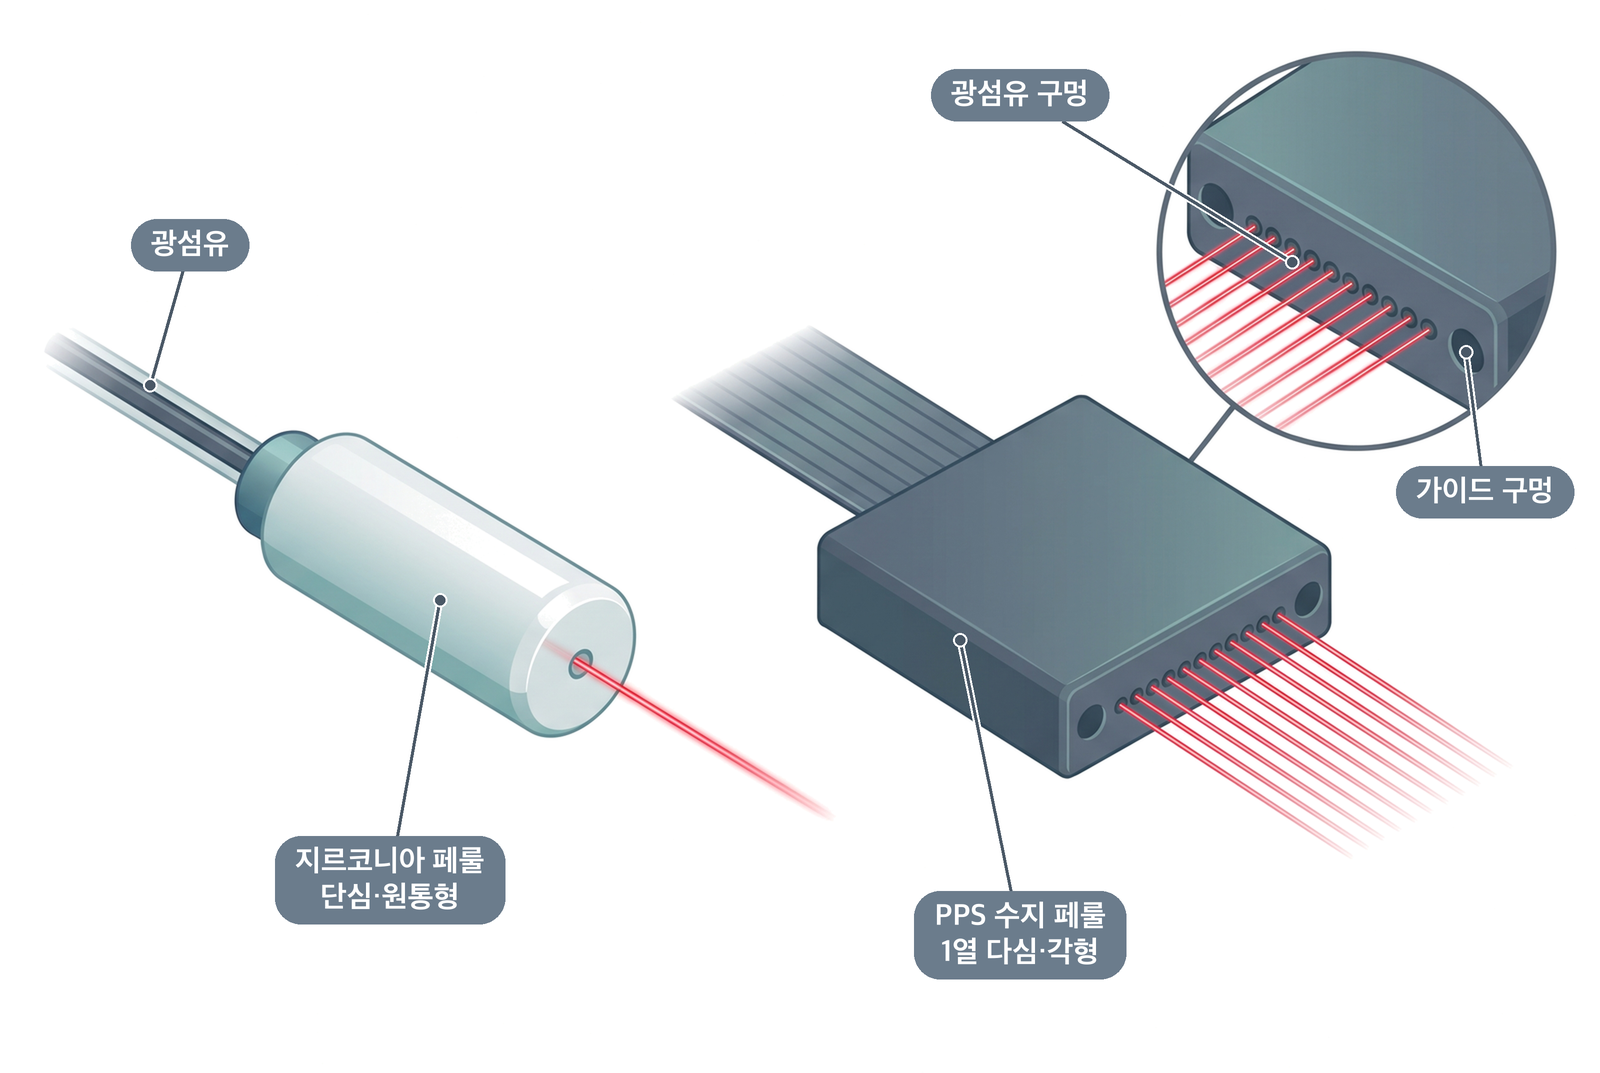
페룰은 광커넥터 안에서 광섬유를 유지하는 원통형 부품입니다. 규격상 단심 원통형 페룰은 전체 지르코니아, 1열 다심 각형 페룰은 PPS 수지로 정해져 있습니다. 이 글에서는 페룰의 역할, 재료별 차이, 수지 페룰의 성형과 치수 정밀도를 정리합니다.
📌 3줄 요약
- 페룰은 광섬유를 중심의 구멍으로 유지하고, 커넥터끼리 접속할 때 코어의 위치를 맞추는 원통형 부품
- JIS C 5965에서는 외경 2.5mm와 1.25mm의 단심 페룰은 전체 지르코니아, 1열 다심 각형 페룰은 PPS 수지로 정해져 있음
- 수지 페룰은 금형으로 구멍의 위치를 정할 수 있는 반면, 구멍 휨과 선팽창계수가 설계상의 과제
페룰의 역할과 광커넥터 내에서의 위치
페룰은 광섬유의 위치를 정하는 부품입니다. 커넥터의 접속 손실은 페룰의 치수 정밀도에 따라 달라집니다.
광섬유를 유지하는 부품
광커넥터는 광섬유끼리를 착탈할 수 있는 형태로 연결하는 부품입니다. 광섬유의 끝단은 페룰이라고 불리는 원통형 부품의 중심 구멍에 통과시켜 고정됩니다. 커넥터끼리 연결하면 페룰끼리 맞닿아 광섬유의 코어가 서로 마주 봅니다.
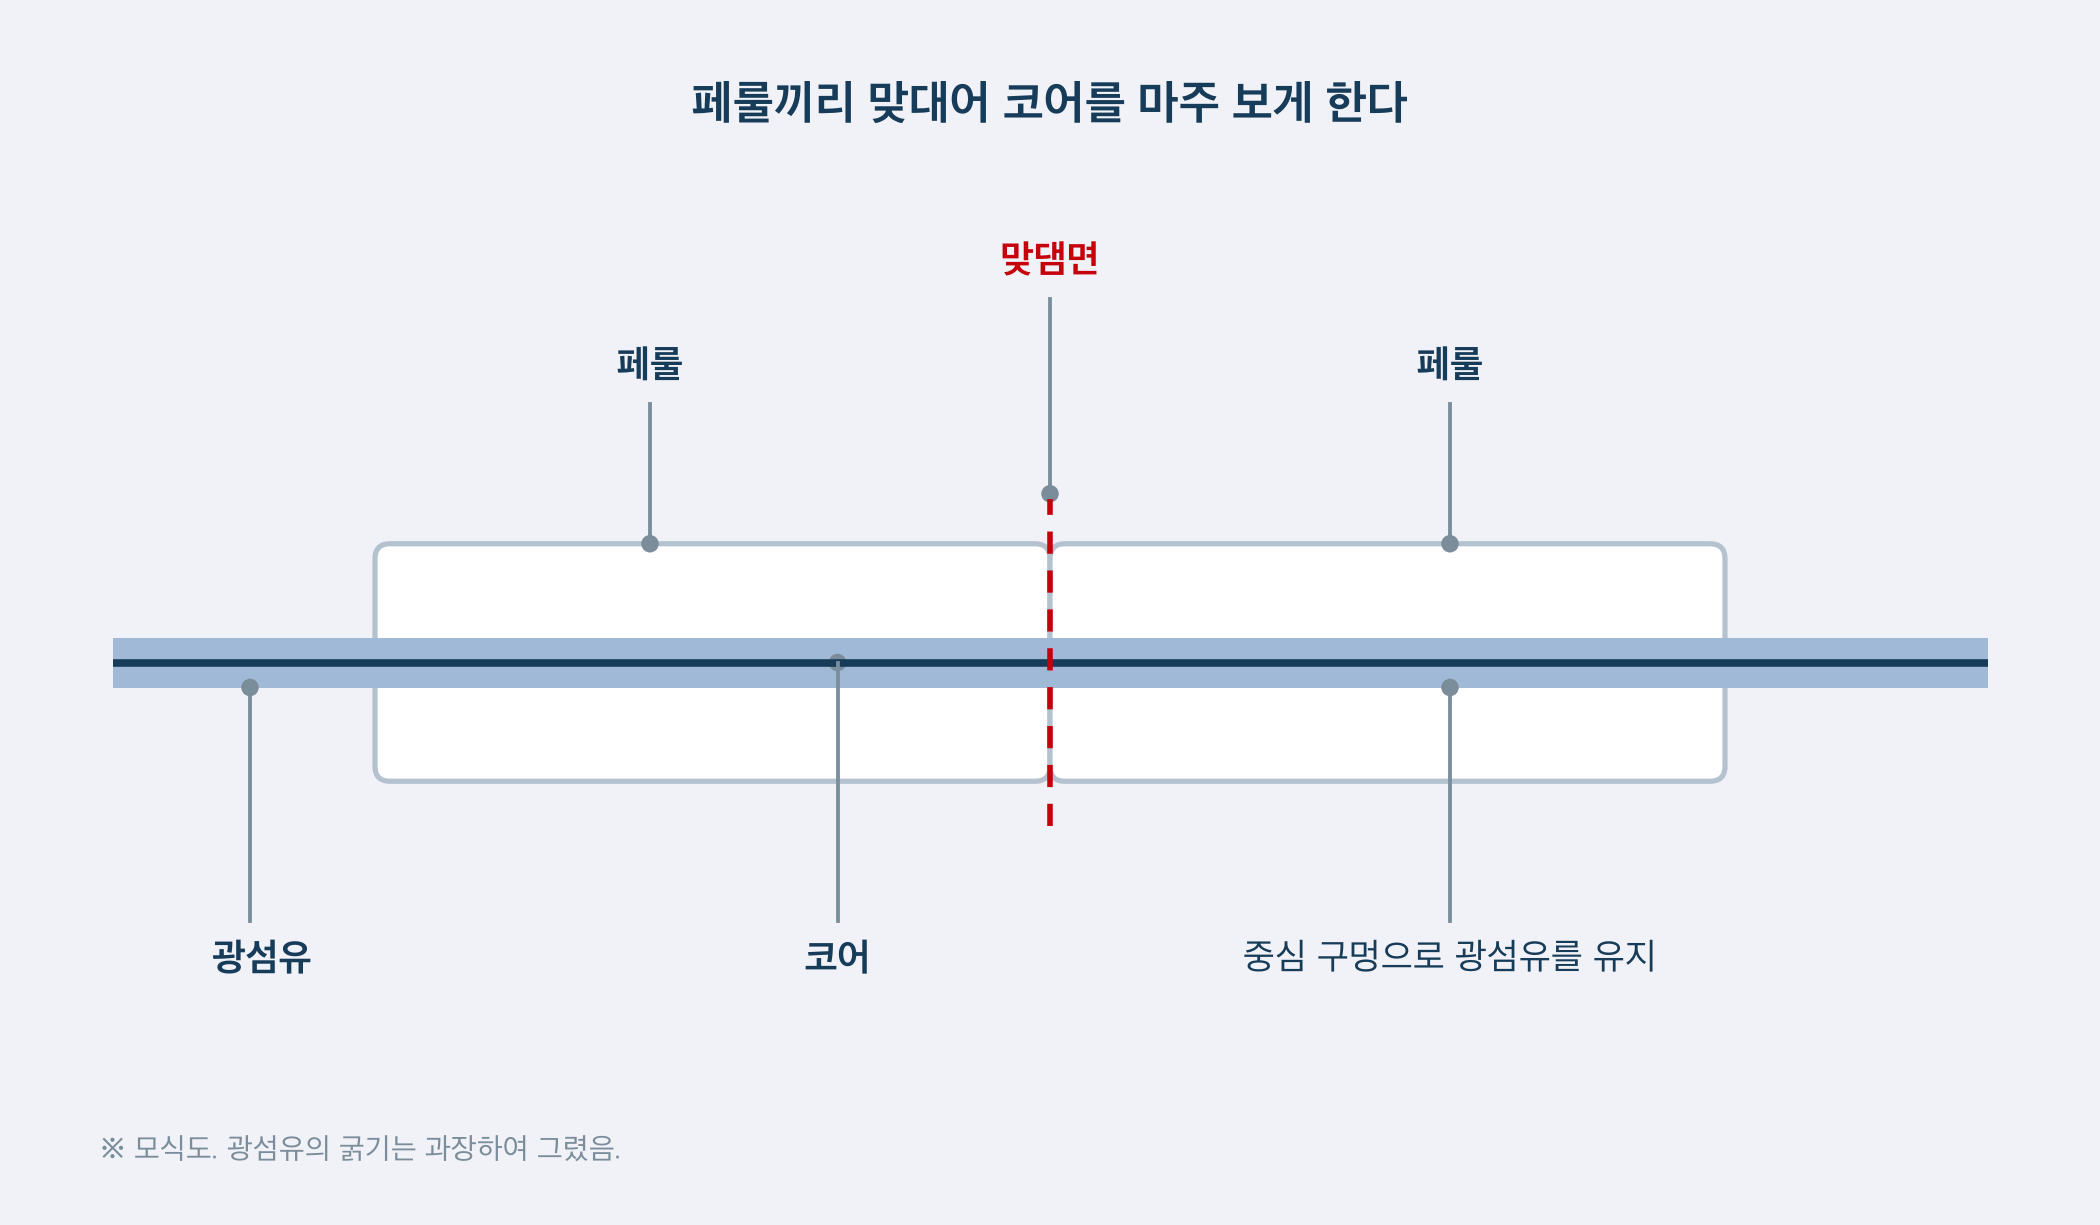
싱글모드 광섬유의 코어는 지름이 10μm 정도입니다. 코어의 위치가 어긋나면 그 어긋남이 접속 손실에 직결됩니다.
위치 정렬에 요구되는 정밀도
싱글모드용 MPO 커넥터의 설계 예에서는 접속 손실을 0.5dB 이하로 하기 위해 코어 간의 축 어긋남을 1.6μm 이하로 억제해야 합니다. 커넥터 1개에 할당되는 축 어긋남은 그 절반인 0.8μm 이하입니다.
또한 싱글모드용 커넥터에는 멀티모드용에 비해 코어 지름의 비로 약 1/5의 치수 정밀도가 요구됩니다. 이 정밀도를 충족하는 것이 페룰의 재료와 제조 방법을 선택하는 전제가 됩니다.
페룰 재료의 종류
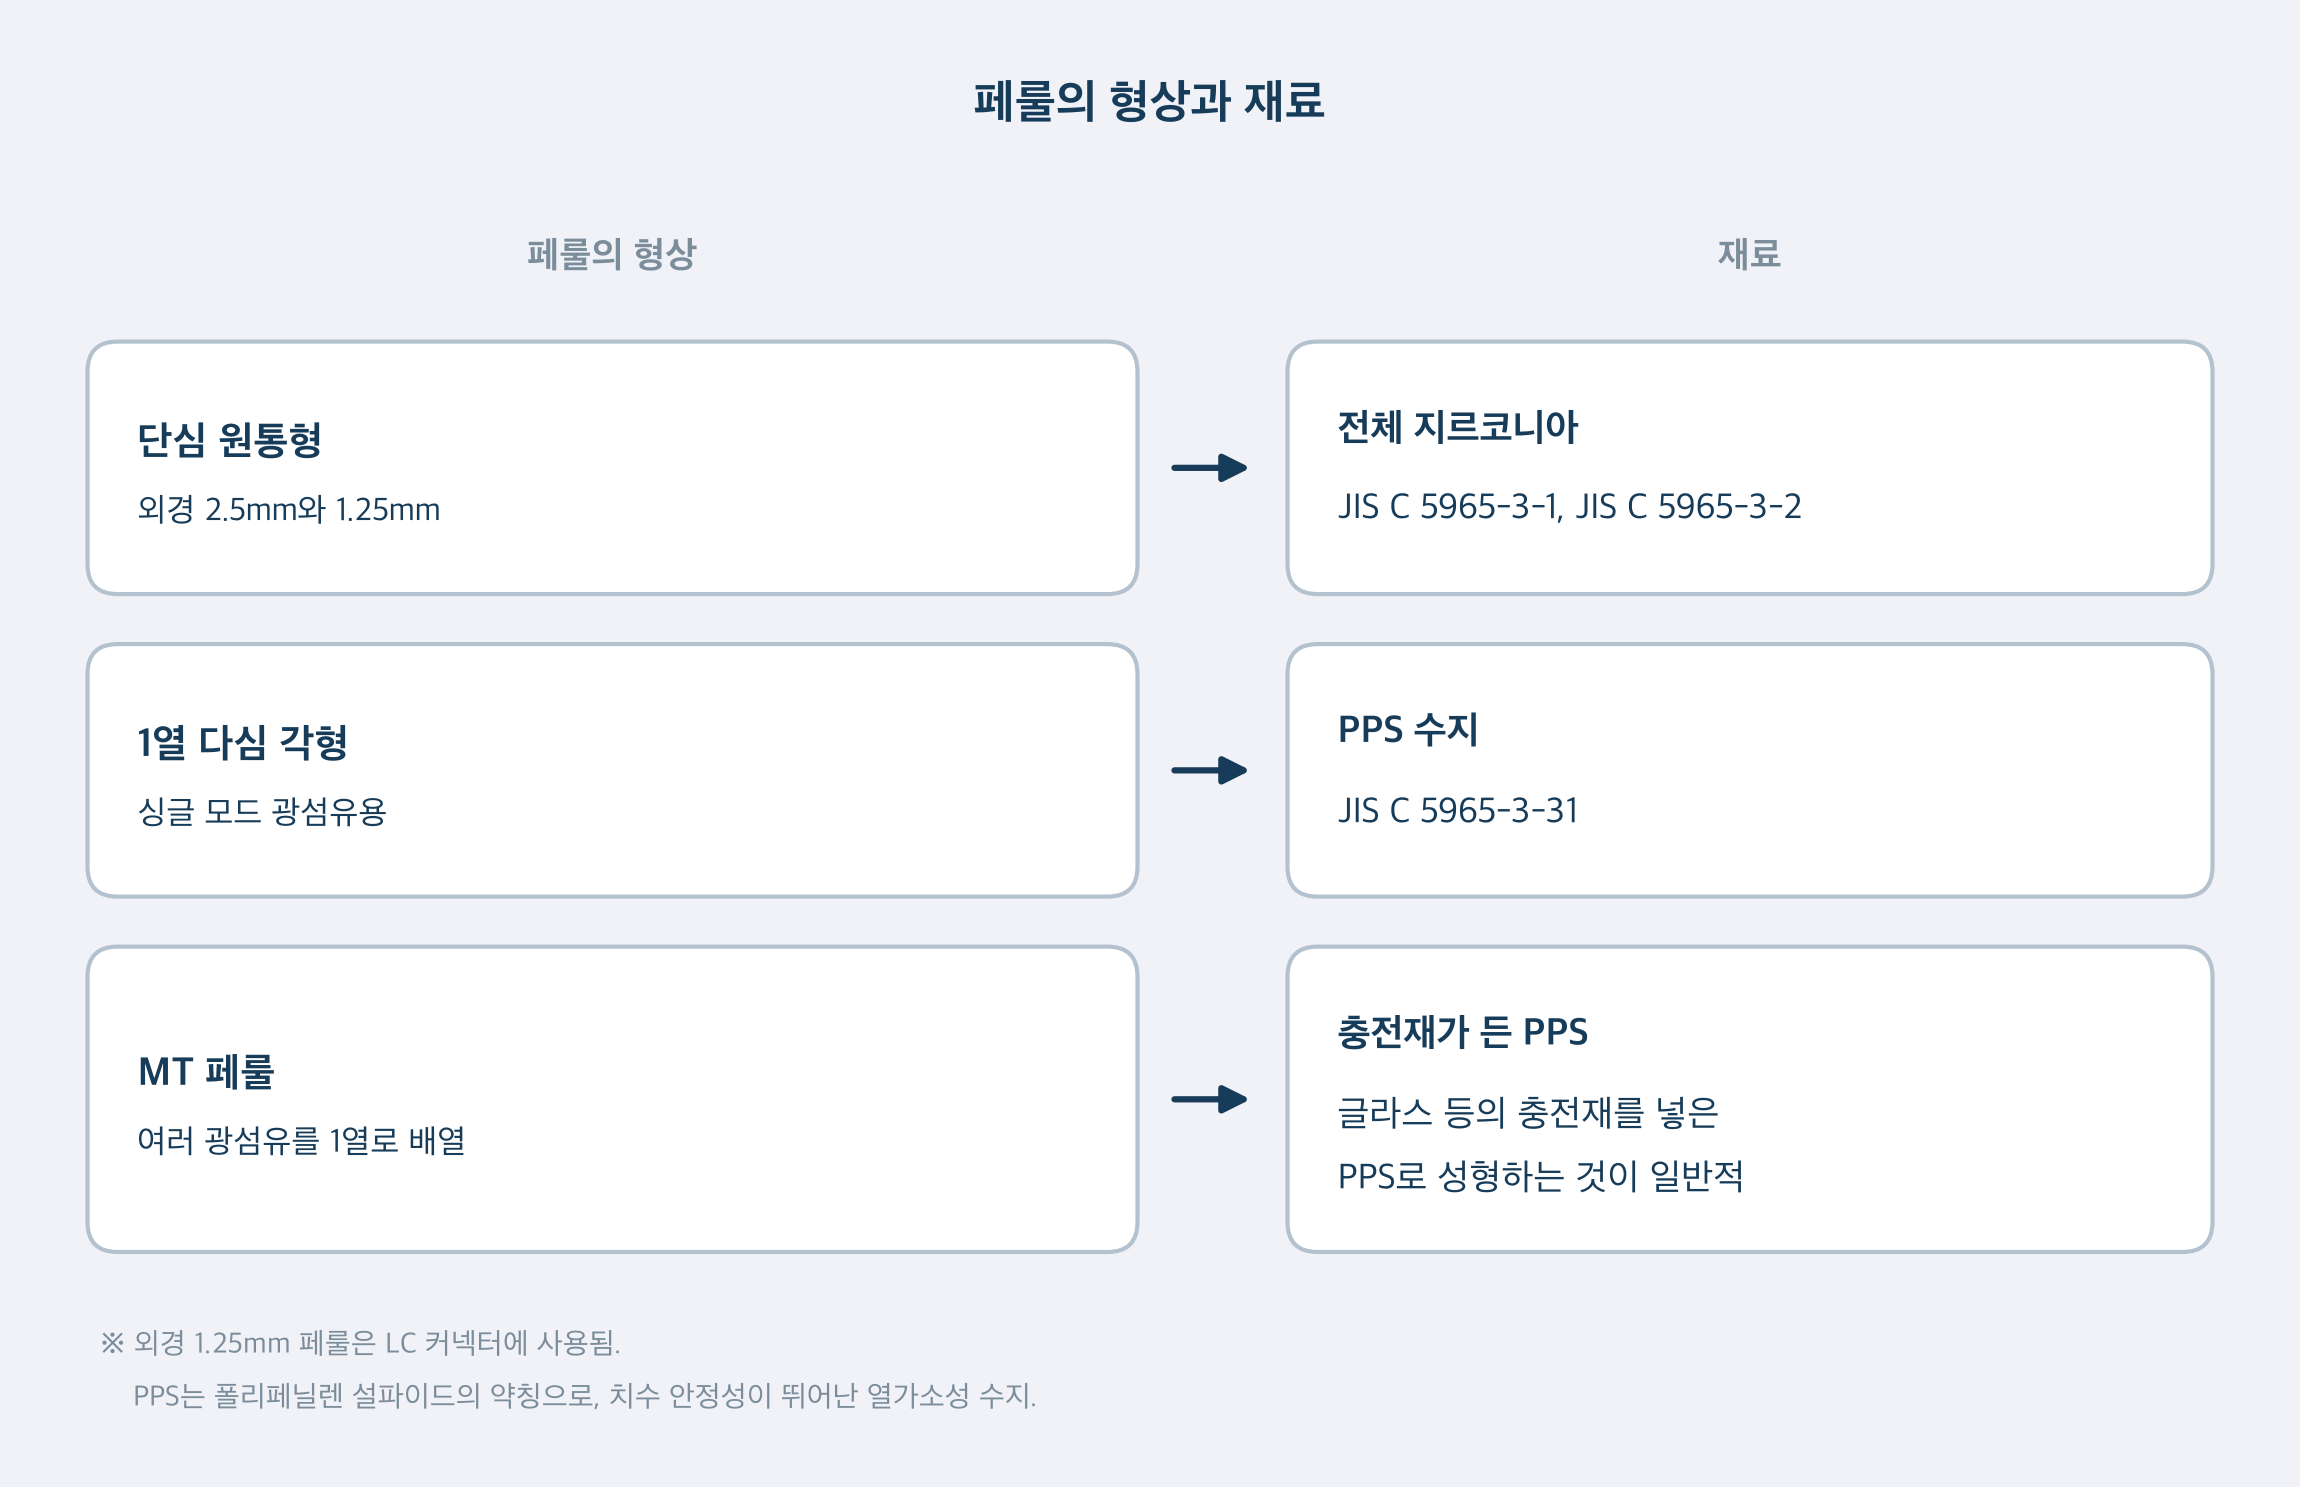
페룰의 재료는 단심과 다심으로 나뉩니다. JIS C 5965 규격군이 그 구분을 나타내고 있습니다.
단심 페룰과 지르코니아
JIS C 5965-3-1과 JIS C 5965-3-2는 외경 2.5mm와 1.25mm의 원통형 페룰을 전체 지르코니아(ZrO₂) 페룰로 규정하고 있습니다. 외경 1.25mm의 페룰은 LC 커넥터에 사용되고 있습니다.
지르코니아가 주류가 된 경위는 광트랜시버 부품 기사에서도 다루고 있습니다.
광트랜시버 부품은 수지로 만들 수 있을까? 글라스·세라믹의 장벽
다심 페룰과 수지
여러 가닥의 광섬유를 1열로 배열하는 다심 페룰은 수지로 성형됩니다. JIS C 5965-3-31은 싱글모드 광섬유용 1열 다심 각형 PPS 페룰을 규정하고 있습니다. PPS는 폴리페닐렌 설파이드의 약칭으로, 치수 안정성이 우수한 열가소성 수지입니다. MT 페룰은 글라스 등의 충전재를 첨가한 PPS로 성형하는 것이 일반적입니다. 단심 원통형 페룰에 대해서도 수지제 페룰을 검토한 보고가 있습니다.
MT 페룰의 구조와 MPO 커넥터와의 관계는 별도의 기사에서 해설하고 있습니다.
지르코니아와 수지의 비교
비교의 관점은 규격상의 위치, 물성, 제조 공정입니다.
규격상의 위치
| 형상 | 재료 | 규격 |
|---|---|---|
| 원통형, 단심(외경 2.5mm와 1.25mm) | 전체 지르코니아 | JIS C 5965-3-1, JIS C 5965-3-2 |
| 각형, 1열 다심 | PPS | JIS C 5965-3-31 |
물성의 차이
지르코니아는 단단하고 강도가 높은 세라믹입니다. 이트리아를 첨가한 정방정 지르코니아(Y-TZP)의 대표적인 그레이드에서는 비커스 경도가 13.9GPa, 굽힘 강도가 1,000MPa, 영률이 200GPa입니다. 그레이드에 따라 값은 다릅니다.
선팽창계수는 다음과 같습니다.
| 재료 | 선팽창계수(ppm/K) | 비고 |
|---|---|---|
| 지르코니아(Y-TZP, 대표치) | 10.5 | 20~1,000℃의 평균 |
| 표준 MT 페룰(충전재 함유 PPS) | 약 17 | 문헌치 |
| 실리콘 | 2.6 | 문헌치 |
석영 글라스나 알루미나를 포함한 비중과 선팽창계수의 비교는 광트랜시버 부품 기사에서 정리하고 있습니다. 선팽창계수 자체에 대해서는 다음 기사에서 해설하고 있습니다.
제조 공정의 차이
지르코니아 페룰은 세라믹 분말을 원기둥 형태로 성형하고 소성하여 만듭니다. 수지 페룰은 가열하여 녹인 수지를 금형에 사출하고 냉각하여 굳혀서 만듭니다. 구멍의 위치는 금형 부품에 의해 결정됩니다.
수지 페룰의 성형과 치수 정밀도
수지 페룰의 정밀도는 금형과 성형 조건에 의해 결정됩니다.
금형과 구멍 위치 정밀도
구멍의 위치를 정하는 금형 부품에 서브미크론 정밀도로 가공한 원형 구멍을 사용하는 방식이 보고되어 있습니다. PPS로 시험 제작한 32심 MT 페룰에서는 광섬유 구멍의 편심이 평균 0.22μm, 최대 0.67μm였습니다.
이 페룰을 사용한 32심 MPO 커넥터의 랜덤 접속 손실은 평균 0.08dB, 최대 0.37dB입니다. 조건은 가압력 9.8N, 측정 파장 1.31μm입니다.
구멍 휨과 성형 수축
수지의 충전 압력이나 성형 수축에 의해 광섬유 구멍이 가이드 구멍에 대해 약간 기울어지는 현상을 구멍 휨이라고 합니다. 구멍 휨이 있으면 단면을 연마하는 양에 따라 광섬유 구멍의 위치가 달라집니다.
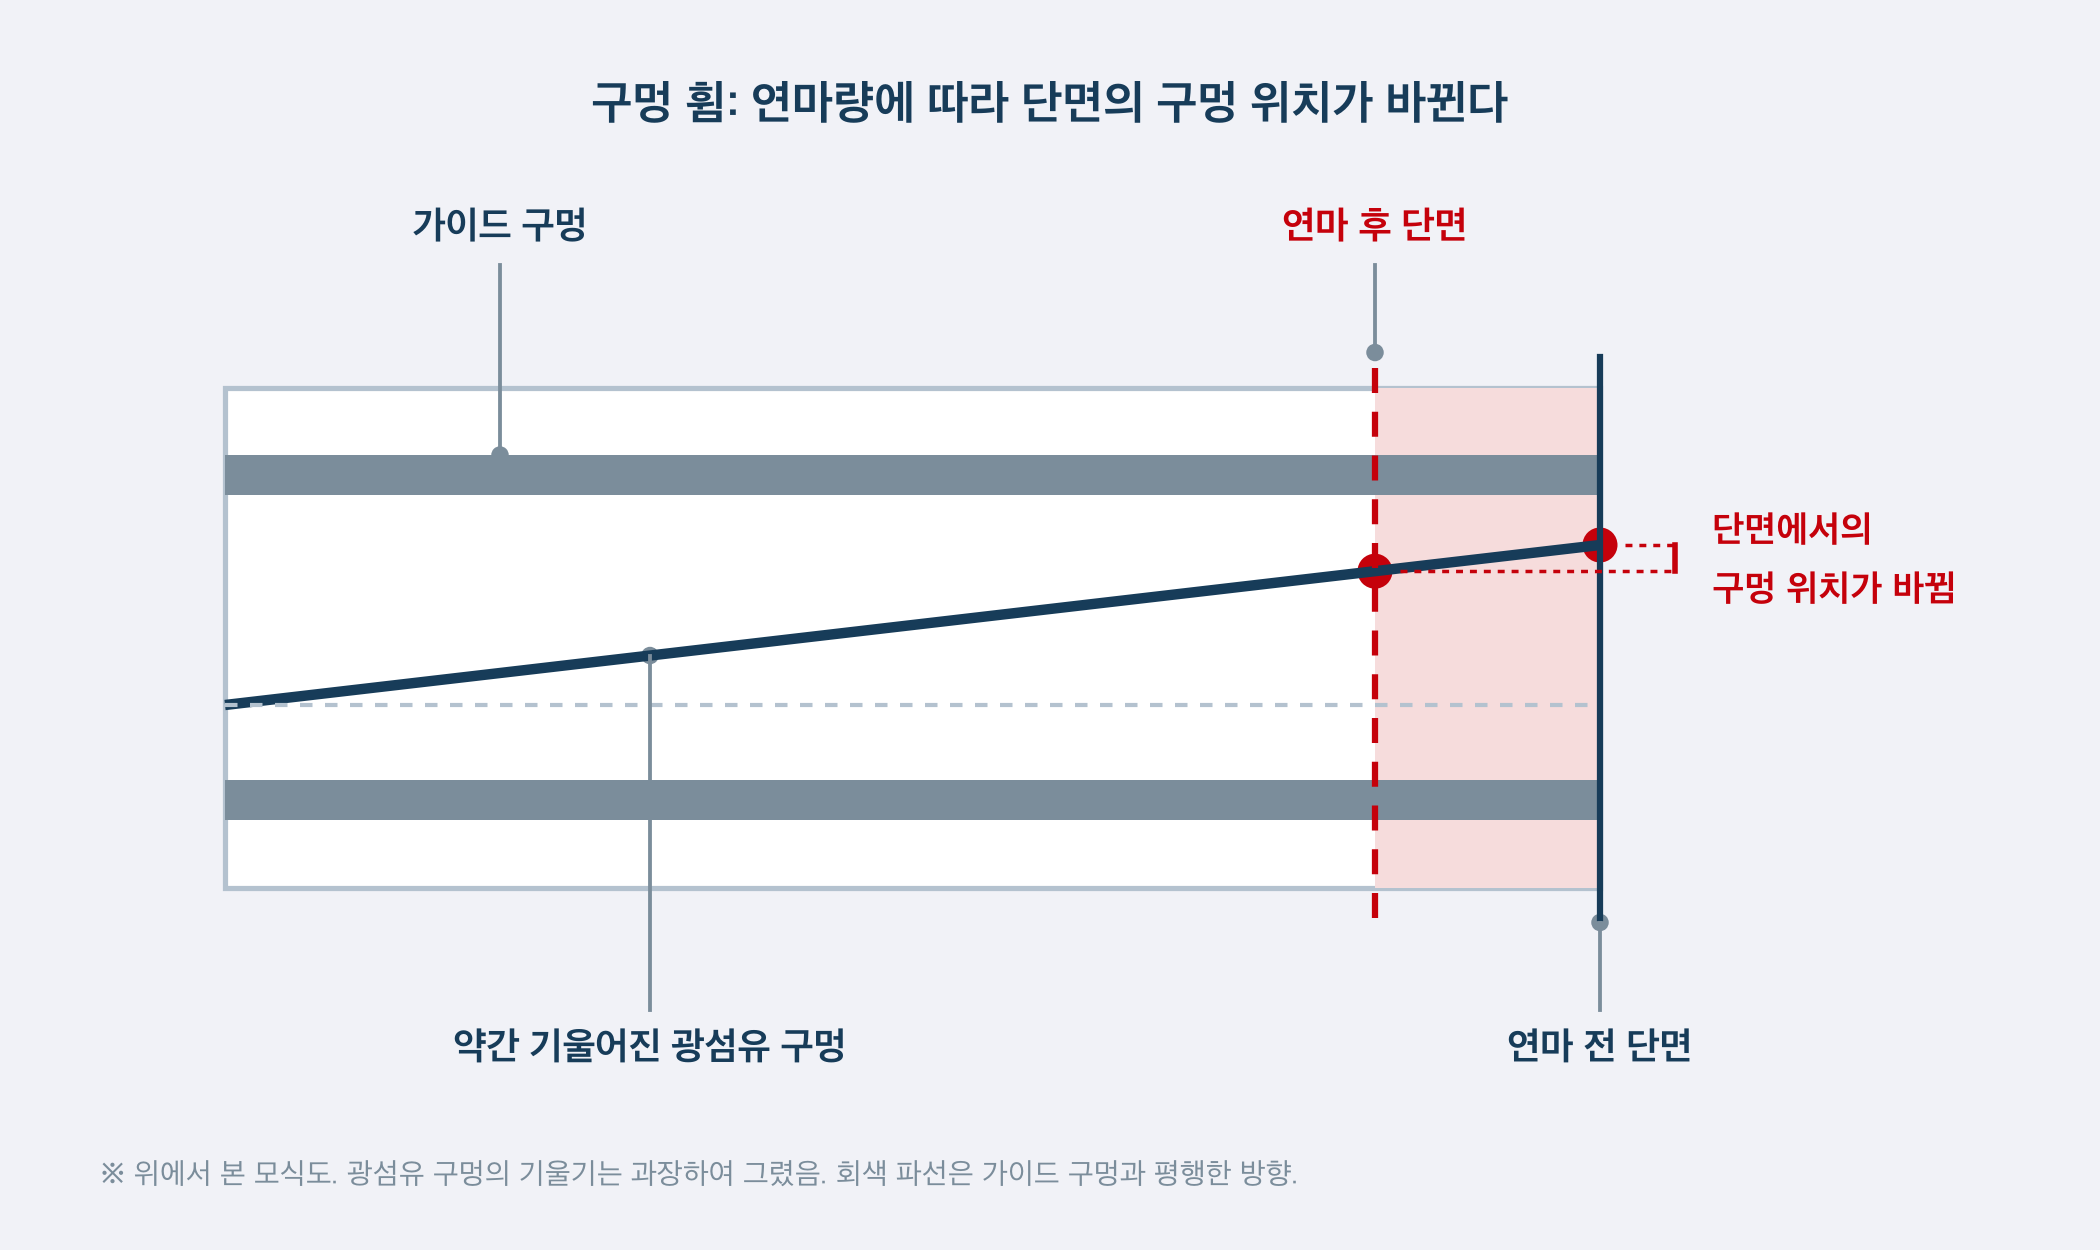
구멍을 만드는 코어 핀을 금형 중앙에서 유지하여 수지압에 의한 코어 핀의 휨을 억제하고, 구멍 휨을 0.2° 이하로 한 예가 있습니다.
성형 수축은 금형 설계에서도 고려됩니다. 12심 MT 페룰의 금형은 광섬유 피치를 목표인 250μm보다 약간 크게 설계합니다. 이형 후 냉각 과정에서 수지가 수축하여 피치가 약 250μm가 되기 때문입니다.
선팽창계수와 위치 어긋남
MT 페룰의 선팽창계수는 약 17ppm/K로, 실리콘의 2.6ppm/K와의 차이는 약 14ppm/K입니다. 실리콘 광 칩에 페룰을 직접 연결하는 경우, 광섬유가 늘어선 폭이 수 mm이고 온도가 100℃ 변화하면 칩의 도파로와의 상대 위치는 수 μm 어긋납니다. 이 위치 어긋남은 싱글모드에서 1dB 정도의 삽입 손실에 해당합니다(초기 위치 정렬이 이상적인 경우).
이 차이를 줄이는 방법으로 페룰 전면에 글라스 판을 매립하여 일체 성형한 예가 있습니다. 전면의 선팽창계수는 실온에서 100℃까지의 범위에서 평균 8.0ppm/K(6.2~10.5ppm/K)였습니다.
광 칩에 대한 직접 접속을 상정한 페룰은 CPO 기사에서 다룹니다.
Iupizeta EP의 적용 가능성
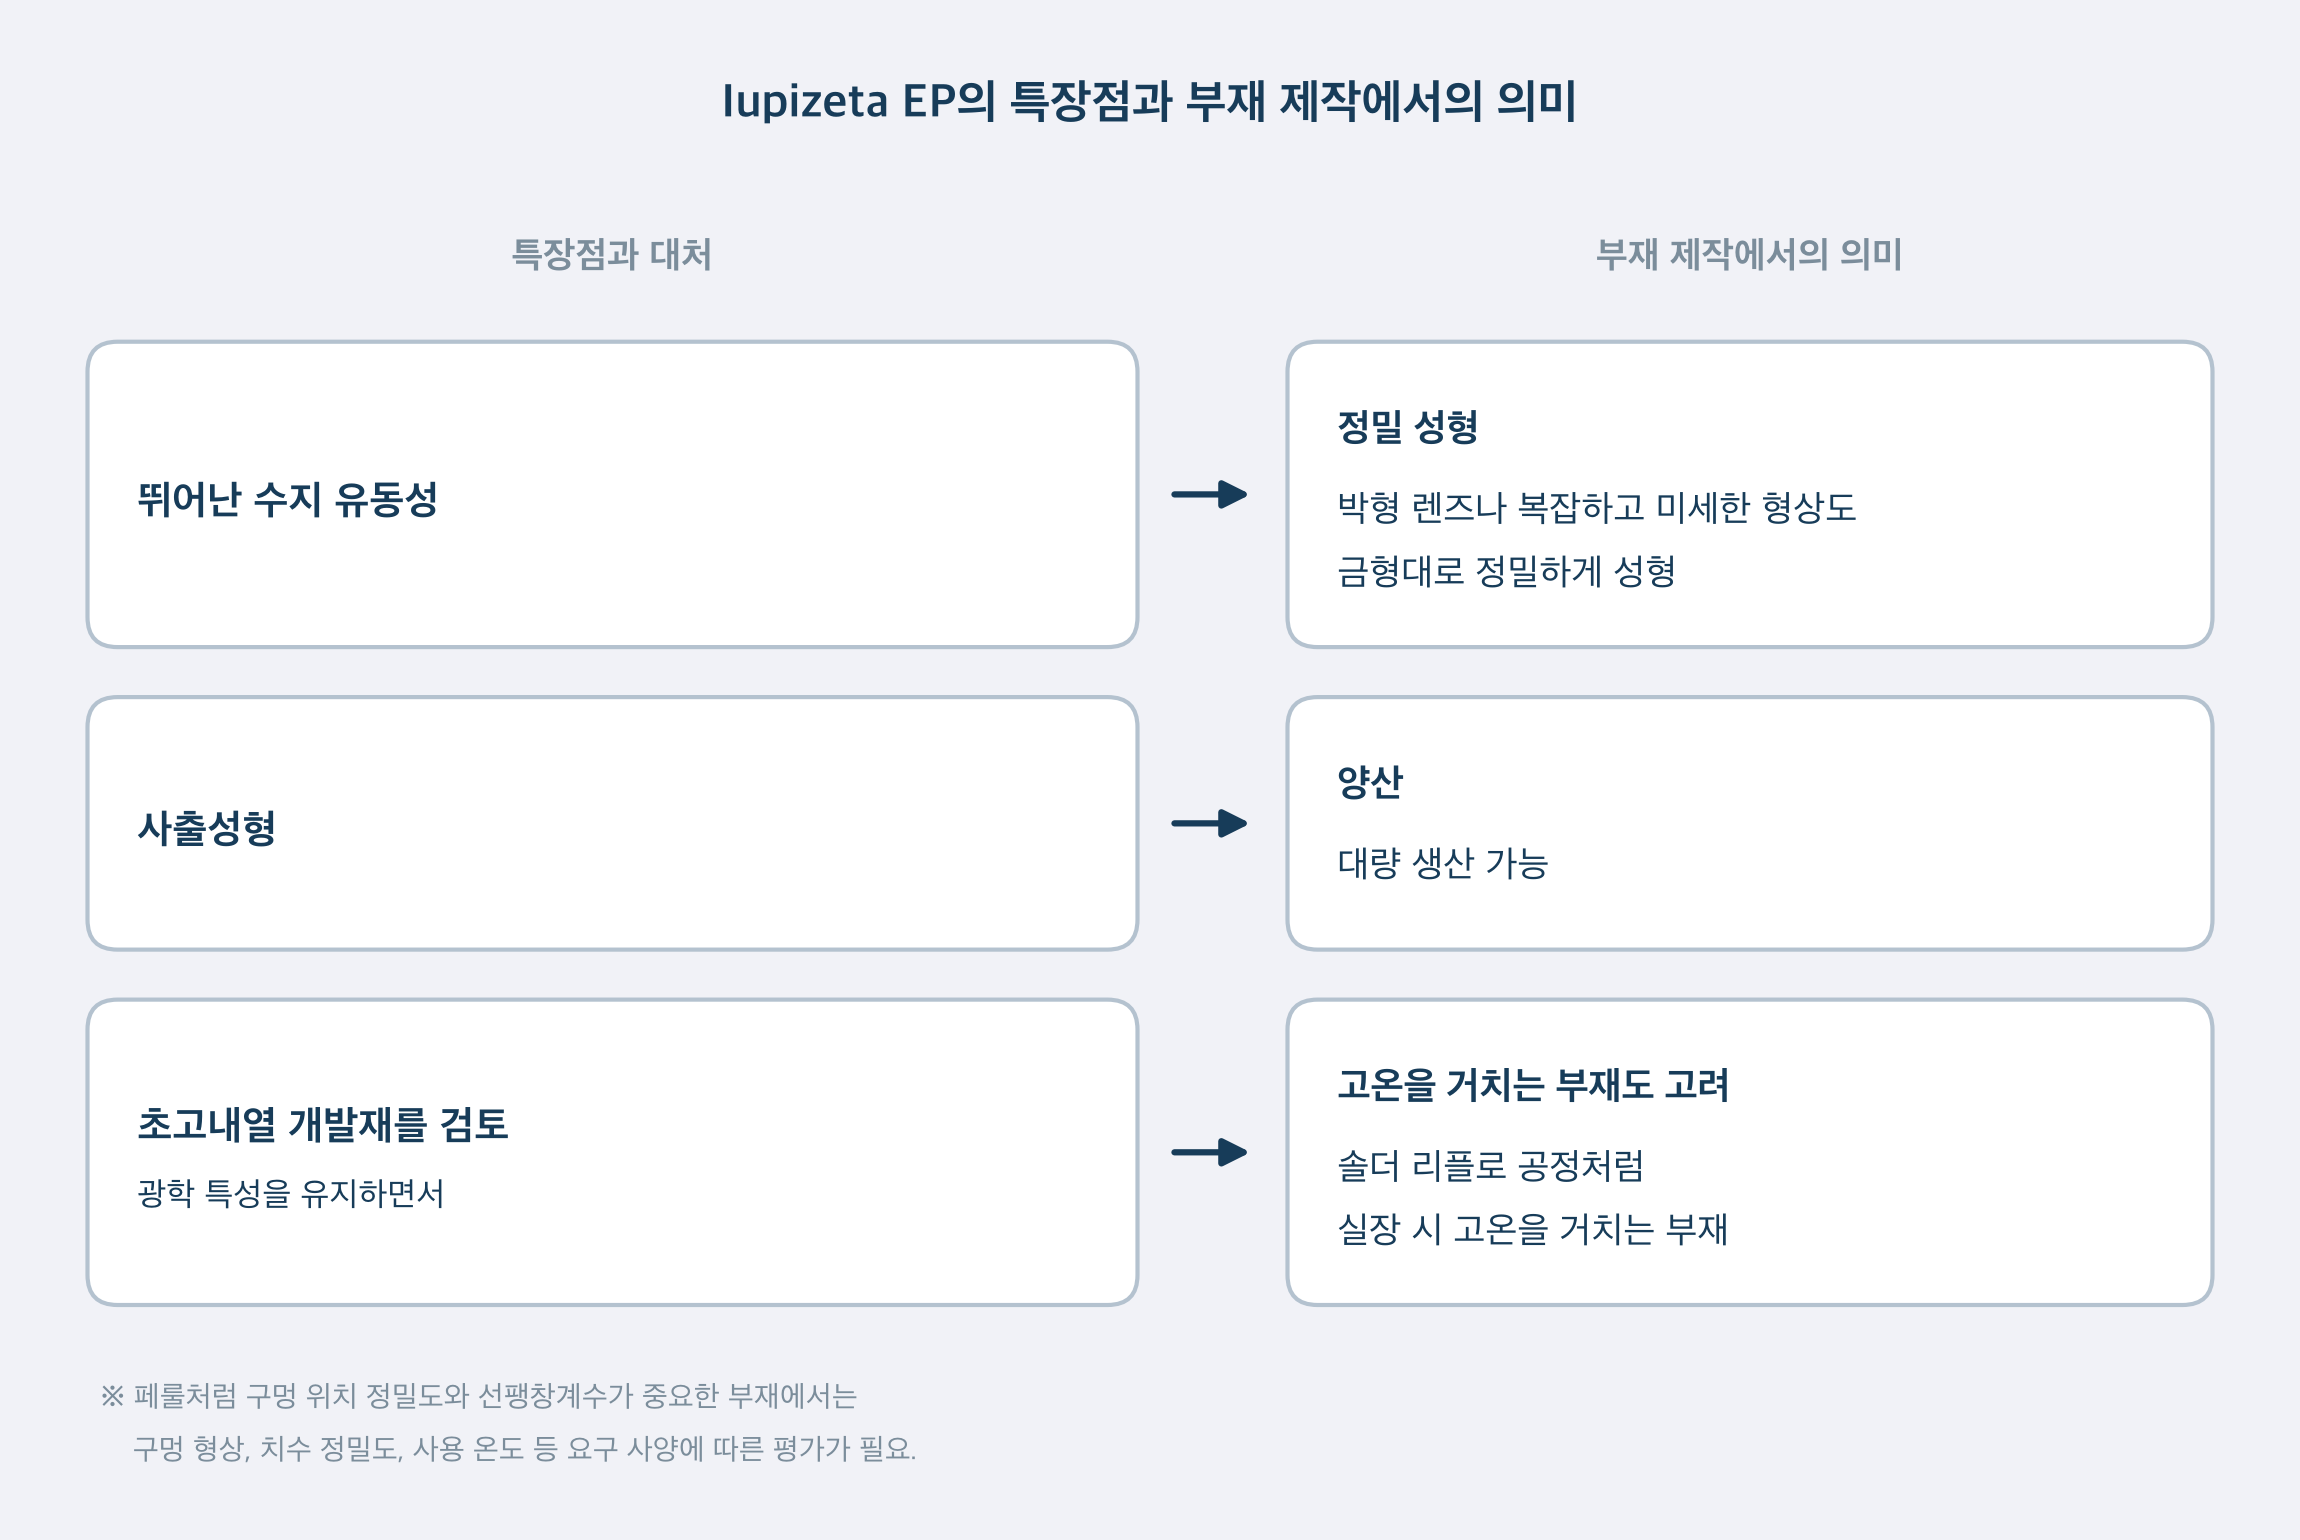
Iupizeta EP는 미쓰비시가스화학이 개발한 광학용 수지입니다. 우수한 수지 유동성으로 박형 렌즈나 복잡하고 미세한 형상도 금형대로 정밀하게 성형할 수 있으며, 사출성형으로 대량 생산할 수 있습니다.
일반 그레이드인 EP-4500~EP-9000은 유리전이온도(Tg)가 140~145℃입니다. 솔더링의 리플로 공정처럼 실장 시 고온을 거치는 부재에서는 이 온도가 제약이 됩니다.
이에 광학 특성을 유지하면서 리플로 공정까지 고려한 초고내열 개발재를 검토하고 있습니다. 개발재 A는 굴절률 nd가 1.61이고 Tg가 264℃, 개발재 B는 nd가 1.63이고 Tg가 280℃입니다.
페룰처럼 구멍의 위치 정밀도와 선팽창계수가 중요한 부재에서는 구멍의 형상, 치수 정밀도, 사용 온도 등의 요구 사양에 따른 평가가 필요합니다. 적용 가능 여부와 조건의 상세 내용은 부담 없이 연락 주시기 바랍니다.
정리|페룰의 재료 선정
페룰은 광섬유 코어의 위치를 정하는 부품으로, 단심 원통형에서는 지르코니아, 1열 다심 각형에서는 PPS 수지가 규격에 정해져 있습니다.
수지 페룰에서는 금형으로 구멍의 위치를 정할 수 있는 반면, 구멍 휨, 성형 수축, 선팽창계수가 설계상의 과제입니다. 요구되는 위치 정밀도와 사용 환경에 따라 재료를 선정합니다.
광학 수지 선정에 대해 고민이 있으신 분은 아래를 통해 미쓰비시가스화학에 부담 없이 연락 주시기 바랍니다.
이 글의 일부 이미지와 텍스트는 생성형 AI의 도움을 받아 제작되었습니다.